¿Cómo se fabrican las lentes progresivas paso a paso?
- 1) ¿Cómo influyen la longitud del corredor de la lente progresiva y la selección de la potencia añadida en la adaptación del paciente, y cómo las controla una fábrica de gafas durante la producción?
- 2) ¿Cuáles son las tolerancias de medición precisas (distancia interpupilar, altura de ajuste, inclinación pantoscópica, distancia al vértice) que debe cumplir una fábrica de gafas para evitar problemas de adaptación?
- 3) Paso a paso: ¿Cómo se fabrican las lentes progresivas mediante el proceso de superficie libre, desde el diseño digital hasta el recubrimiento antirreflectante?
- 4) Para pacientes con alta graduación/alta ADD, ¿qué materiales de lentes y opciones de índice minimizan el grosor y las aberraciones periféricas, y cómo optimiza la fábrica el proceso de tallado?
- 5) ¿Qué pruebas e instrumentos de control de calidad en línea debería utilizar una fábrica de gafas para validar los mapas de potencia de las lentes progresivas con criterios de aprobación/rechazo que permitan tomar medidas concretas?
- 6) ¿Cuáles son las limitaciones realistas para los pedidos de fabricantes de equipos originales (OEM) —cantidades mínimas de pedido, plazos de entrega y límites de personalización— al trabajar con una fábrica de gafas para lentes progresivas?
1) ¿Cómo influyen la longitud del corredor de la lente progresiva y la selección de la potencia añadida en la adaptación del paciente, y cómo las controla una fábrica de gafas durante la producción?
Respuesta:
- Por qué es importante: La longitud del corredor y la adición de dosis (ADD) determinan la rapidez con la que cambia la potencia de lejos a cerca. Los corredores cortos (p. ej., de 10 a 14 mm) concentran el cambio de potencia, aumentando el astigmatismo periférico y la dificultad de adaptación; los corredores largos (de 16 a 22 mm) distribuyen el cambio de potencia, facilitando la visión intermedia pero aumentando la altura requerida de la lente. Las combinaciones inadecuadas de corredor y ADD son una de las principales causas de quejas de los pacientes.
- Cómo lo controlan las fábricas modernas de gafas:
- Evaluación de la prescripción y la montura: Registra con precisión la prescripción (incluida la diferencia de longitud axial), la distancia interpupilar monocular, la altura de ajuste, la distancia al vértice, la inclinación pantoscópica y la geometría de la montura. Estos datos capturan el comportamiento de la mirada en situaciones reales.
- Software de selección de diseño: Utilice un software de diseño de forma libre que permita seleccionar la longitud del corredor en función de la altura libre vertical del marco. El software genera un mapa de potencia (trazado de rayos basado en la convergencia) optimizado para la longitud del corredor y el ADD especificados.
- Verificación mediante trazado de rayos simulado: Ejecute simulaciones ópticas (trazado de rayos/frente de onda) para predecir el desenfoque de campo intermedio y el astigmatismo periférico para el corredor elegido; repita si la simulación predice un desenfoque o una distorsión excesivos.
- Parámetros de producción: Implementar una estrategia de recubrimiento (superficie frontal monofocal frente a superficie posterior progresiva de forma libre) para colocar la superficie progresiva donde se minimice el astigmatismo no deseado. La superficie posterior de forma libre es común porque preserva los recubrimientos y la estética de la superficie frontal.
- Marcado de laboratorio y verificación de la instalación: Proporcione a los dispensadores las líneas de instalación marcadas y las alturas de instalación recomendadas. Si el espacio vertical del marco es insuficiente para el pasillo elegido, recomiende un diseño de pasillo más corto o un marco diferente.
- Consejo práctico: Si es la primera vez que usa gafas o tiene una montura estrecha, elija una horma ligeramente más larga o un diseño optimizado para personas de baja estatura. Una fábrica de gafas responsable simulará, validará y detectará cualquier discrepancia entre el diseño y la montura antes de la producción.
2) ¿Cuáles son las tolerancias de medición precisas (distancia interpupilar, altura de ajuste, inclinación pantoscópica, distancia al vértice) que debe cumplir una fábrica de gafas para evitar problemas de adaptación?
Respuesta:
- Tolerancias típicas del sector (práctica del sector; confirmar las especificaciones de control de calidad de fábrica):
- Distancia interpupilar monocular: ±0,5 mm (se acepta ±1,0 mm en algunos procesos de producción en masa): una mayor centración reduce las molestias relacionadas con la natación y la anisometropía.
- Altura de ajuste: ±0,5 mm (fundamental para la alineación progresiva del corredor).
- Inclinación pantoscópica: ±2° (ajuste típico de 8° a 12°; las desviaciones modifican la potencia efectiva y la orientación del cilindro).
- Distancia al vértice: ±1 mm respecto a lo esperado (distancia típica al vértice de 12 a 14 mm para gafas de adulto).
- Cómo afectan estas tolerancias a la adaptación:
- Los errores en la distancia interpupilar (PD) y en la altura de ajuste desplazan el mapa de potencia progresiva en relación con el ojo del usuario, lo que provoca visión borrosa, visión doble o "efecto de natación".
- Los errores excesivos de inclinación pantoscópica rotan las zonas de potencia y alteran la potencia de adición efectiva en los ángulos de mirada; los pequeños cambios de inclinación producen efectos prismáticos medibles cerca de la parte superior/inferior de la lente.
- Cómo las fábricas de gafas garantizan estas tolerancias:
- Captura precisa de pedidos: Se requiere que los dispensadores proporcionen la distancia interpupilar monocular, la altura de ajuste, la inclinación pantoscópica, la forma de la montura y la distancia al vértice.
- Centrado CNC: Utilice estaciones de bloqueo y centrado motorizadas con sistemas de visión para centrar las lentes en bruto con una precisión de ±0,2–0,5 mm.
- Marcado y revisión digital: Proporcione diagramas de ajuste imprimibles para su verificación antes del mecanizado.
- Medición posterior a la producción: Mida el mapa de potencia y la centración reales de la lente utilizando analizadores de lentes automatizados y registre los resultados en los registros de control de calidad del lote.
- Consejos prácticos para los compradores: Solicite al fabricante el informe de medición de la altura de montaje (PD) y pida estadísticas de desviación (media y desviación estándar) de la altura y la profundidad de montaje (PD) para los pedidos recientes, con el fin de evaluar la capacidad del proceso.
3) Paso a paso: ¿Cómo se fabrican las lentes progresivas mediante el proceso de superficie libre, desde el diseño digital hasta el recubrimiento antirreflectante?
Respuesta:Paso 0 — Recepción y verificación del pedido:
- Registre la prescripción, la adición de lente intraocular, la distancia interpupilar monocular, la altura de ajuste, las medidas de la montura, la inclinación pantoscópica y la distancia al vértice. Valide la consistencia de la prescripción (por ejemplo, verifique con un lensómetro si reemplaza lentes existentes).Paso 1: Diseño óptico y generación CAD:
- Utilice software de diseño de lentes CAD/CAM para generar un mapa de potencia progresiva (superficie CAD de forma libre) mediante algoritmos de trazado de rayos que tengan en cuenta la curvatura, la inclinación y la distancia al vértice. Seleccione la longitud del corredor y la optimización periférica (control del astigmatismo) para cada paciente.Paso 2 — Programación CAM:
- Convierta la superficie CAD en trayectorias de herramienta (código G) para un generador CNC de 5 ejes o un torno de diamante. Incluya tolerancias para el pulido y el espesor del recubrimiento.Paso 3: Bloqueo y centrado:
- Fije la lente en bruto a un bloque alineado con el centro óptico/centro cercano deseado mediante estaciones de centrado automatizadas; la precisión objetivo es de ±0,5 mm o mejor.Paso 4 — Generación / torneado con diamante / mecanizado CNC de superficies:
- Mecanizar la superficie de forma libre en el lado elegido (normalmente la superficie posterior para los progresivos) utilizando herramientas de diamante o sintéticas de precisión bajo refrigeración para eliminar el material en exceso y generar la geometría pulida.Paso 5 — Pulido fino y verificación:
- Pulir hasta obtener el acabado superficial final; medir la forma de la superficie mediante perfilometría o interferometría para confirmar que el error superficial se encuentra dentro de las tolerancias RMS o de pico a valle especificadas.Paso 6 — Eliminación de espacios, bordes y bloques:
- Retire el bloque, ajuste el borde de la lente a la forma del marco (o a la forma final de la lente en bruto), verifique la curva de ajuste y la integridad del reborde.Paso 7 — Aplicación de recubrimientos:
- Aplique una capa protectora resistente a los arañazos y, a continuación, deposite recubrimientos antirreflectantes (AR) mediante deposición al vacío/pulverización catódica. Continúe con una capa superior hidrofóbica/oleofóbica. Hornee o cure con luz ultravioleta según sea necesario. Verifique la adherencia del recubrimiento con cinta adhesiva o pruebas de tracción y la resistencia a la abrasión según las especificaciones del fabricante.Paso 8 — Mapeo de potencia y control de calidad:
- Utilice el mapeo de potencia 2D/3D (analizadores de lentes/mapeo de frente de onda) para verificar la distribución de potencia, el valor añadido en el eje, la centración y los defectos superficiales. Compare el mapa de potencia medido con las especificaciones CAD.Paso 9 — Acabado final de bordes, biselado e inspección:
- Pulido final de los bordes para diseños sin montura, verificación de las dimensiones del bisel, inspección de defectos estéticos y realización de las comprobaciones finales con el lensómetro.Paso 10 — Embalaje y trazabilidad:
- Registre los números de lote/serie, coloque una etiqueta con los datos de ajuste y medidas, y empaque con film protector. Mantenga registros de trazabilidad vinculados a las mediciones de control de calidad.
- Notas sobre los materiales: Este procedimiento se aplica a piezas termoestables fundidas e inyectadas, así como al recubrimiento por moldeo libre de CR-39, materiales de alto índice y algunos materiales a base de poliuretano; el policarbonato suele requerir herramientas y tratamientos previos de recubrimiento específicos debido a su menor temperatura de transición vítrea.
4) Para pacientes con alta graduación/alta ADD, ¿qué materiales de lentes y opciones de índice minimizan el grosor y las aberraciones periféricas, y cómo optimiza la fábrica el proceso de tallado?
Respuesta:Compromisos entre materiales e índices:
- Los plásticos de alto índice (1,67, 1,74) reducen el grosor del centro y del borde para miopes altos y prescripciones positivas altas, pero aumentan la reflectividad y pueden aumentar ligeramente la aberración cromática en comparación con el CR-39 de menor índice (1,498).
- El policarbonato es resistente a los impactos y delgado, pero tiene un valor de Abbe más alto (menor calidad óptica) y mayor dispersión cromática; no es ideal si la claridad óptica es la máxima prioridad.
- Diseños de alto índice más superficies asféricas/frontales/de forma libre: La combinación de material de alto índice con diseños de superficie posterior asféricas o de forma totalmente libre minimiza las aberraciones oblicuas al adaptar la geometría de la superficie a la prescripción.Estrategias de optimización de fábricas:
- Utilice una superficie posterior progresiva de forma libre para mantener la superficie frontal optimizada estéticamente y minimizar la aberración esférica inducida.
- Implemente la compensación de diseño específica del índice en el modelo CAD (el índice de refracción afecta la desviación de los rayos y la potencia efectiva). El software de diseño moderno introduce datos de Abbe e índice del material.
- Para prescripciones con graduación alta, evite las curvas base excesivas; una curva base más plana reduce el grosor del borde, pero puede aumentar las aberraciones fuera del eje; busque el equilibrio con un diseño de superficie personalizado.
- Recomiende un índice alto solo cuando el grosor o el peso sean inaceptables; simule la función de dispersión de puntos y el desenfoque periférico con diferentes índices para mostrar las ventajas y desventajas.
- Consejo práctico para el comprador: solicite a la fábrica de gafas mapas de espesor simulados y un mapa de aberración periférica previsto para los materiales candidatos y elija el mejor compromiso entre comodidad y claridad óptica.
5) ¿Qué pruebas e instrumentos de control de calidad en línea debería utilizar una fábrica de gafas para validar los mapas de potencia de las lentes progresivas con criterios de aprobación/rechazo que permitan tomar medidas concretas?
Respuesta:Instrumentos esenciales de control de calidad y qué miden:
- Analizador de lentes automatizado / mapeador de potencia (2D/3D): Genera un mapa de potencia y verifica la esfera/cilindro en el eje, la potencia añadida a la altura de ajuste designada y la distribución de potencia a lo largo del corredor progresivo. Criterios de aprobación: la potencia añadida en el eje está dentro de ±0,12 D de la especificación; la diferencia RMS del mapa de potencia está por debajo del umbral de fábrica.
- Lensómetro (manual/digital): Verifica la esfera/cilindro y el eje en el centro de la lente y en los puntos de fijación ocular designados.
- Interferómetro/perfilómetro: Mide el error de forma de la superficie (pico a valle y RMS) después del pulido/mecanizado. Los criterios de aprobación están vinculados a las especificaciones de diseño (por ejemplo, error de forma de la superficie < X nm RMS según los estándares de fábrica).
- Estaciones de inspección visual (100–300 lux) y escáneres de defectos estéticos: Compruebe si hay inclusiones, arañazos o defectos en el recubrimiento.
- Probadores de adhesión y abrasión para recubrimientos: Validan la adhesión antirreflectante después de la deposición y la resistencia a la abrasión de los recubrimientos duros.
- Cámaras de verificación de centrado y bloqueo: Confirman la colocación del bloque y el centrado final con una precisión de ±0,5 mm.Estrategia recomendada de aprobado/suspenso:
- Defina las métricas críticas para la calidad (CTQ): error de potencia en el eje, precisión de adición, centrado y error de superficie.
- Registre cada medición de lente en una base de datos trazable; ejecute gráficos SPC (control estadístico de procesos) sobre la media y la desviación estándar para estos CTQ.
- Rechace y vuelva a reelaborar las lentes que no cumplan con los criterios de calidad críticos. En el caso de las lentes progresivas, incluso las pequeñas desviaciones sistemáticas son inaceptables; remátelas en lugar de enviar las piezas defectuosas.
- Consejos prácticos para los compradores: Solicite la ficha técnica de control de calidad de la fábrica y los gráficos recientes de control estadístico de procesos (SPC) para obtener las métricas críticas para la calidad (CTQ); esto revela la estabilidad y la madurez del proceso.
6) ¿Cuáles son las limitaciones realistas para los pedidos de fabricantes de equipos originales (OEM) —cantidades mínimas de pedido, plazos de entrega y límites de personalización— al trabajar con una fábrica de gafas para lentes progresivas?
Respuesta:Restricciones típicas (varían según la escala de la fábrica):
- Cantidades mínimas de pedido (CMP): Para diseños y materiales estándar en stock, las fábricas suelen aceptar lotes pequeños (de 1 a 10 docenas), pero las series OEM totalmente personalizadas de forma libre pueden requerir CMP más altas (por ejemplo, de 100 a 500 pares) para justificar la configuración CAM y las herramientas. Muchas fábricas ofrecen impresión digital de forma libre de bajo volumen bajo demanda sin CMP para recubrimientos estándar, pero los recubrimientos personalizados o la impresión de marca generalmente requieren una CMP.
- Plazos de entrega:
- Piezas en bruto, en stock o semielaboradas, con diseños comunes: de 3 a 7 días laborables.
- Recubrimientos progresivos de forma libre completos con recubrimientos estándar: 5–12 días laborables.
- Grandes producciones para fabricantes de equipos originales (OEM) con marca, recubrimiento y proceso personalizados: de 3 a 6 semanas, dependiendo de los programas de lotes de recubrimiento y las herramientas.
- Límites de personalización:
- El revestimiento de superficies de forma libre permite una personalización óptica prácticamente ilimitada (pasillos personalizados, mapas de mirada personalizados). Las personalizaciones físicas, como la impresión de lentes, la realidad aumentada multicolor o las químicas hidrofóbicas especiales, pueden aumentar la cantidad mínima de pedido y el plazo de entrega.
- Los tratamientos de borde específicos para cada marco o los patrones de perforación sin marco son habituales, pero requieren plantillas de marco exactas.Cómo negociar y confirmar:
- Solicite una matriz clara de capacidades del fabricante de equipos originales (OEM): cantidad mínima de pedido (MOQ) por tipo de producto, plazos de entrega, materiales compatibles y ciclos de recubrimiento.
- Solicite una muestra piloto (pago por muestra) para validar el ajuste y el rendimiento óptico antes de comprometerse con un pedido mínimo elevado.
- Confirme la política de devoluciones/reparaciones y los criterios de aceptación para los fallos de ajuste notificados por el cliente.
- Consejo para el comprador: Priorice una fábrica que publique plazos de entrega realistas y que esté dispuesta a realizar pequeñas series piloto con criterios claros de aceptación de control de calidad.
Conclusión: Ventajas de asociarse con una fábrica de gafas con experiencia como Karuson.Trabajar con una fábrica de gafas profesional que combine el diseño de superficies CAD/CAM de forma libre, un control de calidad riguroso (mapeo de potencia, interferometría), procesos alineados con las normas ISO/ANSI y condiciones OEM transparentes reduce el riesgo de adaptación, mejora la tasa de éxito en el primer ajuste y acelera el tiempo de comercialización. Un socio experimentado prevalidará la compatibilidad entre el corredor y la montura, proporcionará informes de distancia interpupilar (PD) y altura de ajuste, y ofrecerá recomendaciones de materiales basadas en simulaciones para equilibrar el grosor, el peso y la claridad óptica. Para lentes progresivas personalizadas o de marca blanca, esta capacidad minimiza las devoluciones y garantiza la satisfacción del usuario final.
Para solicitar un presupuesto o hablar sobre un pedido piloto, póngase en contacto con nosotros en nicole@karusonco.com o visite www.karusonco.com.
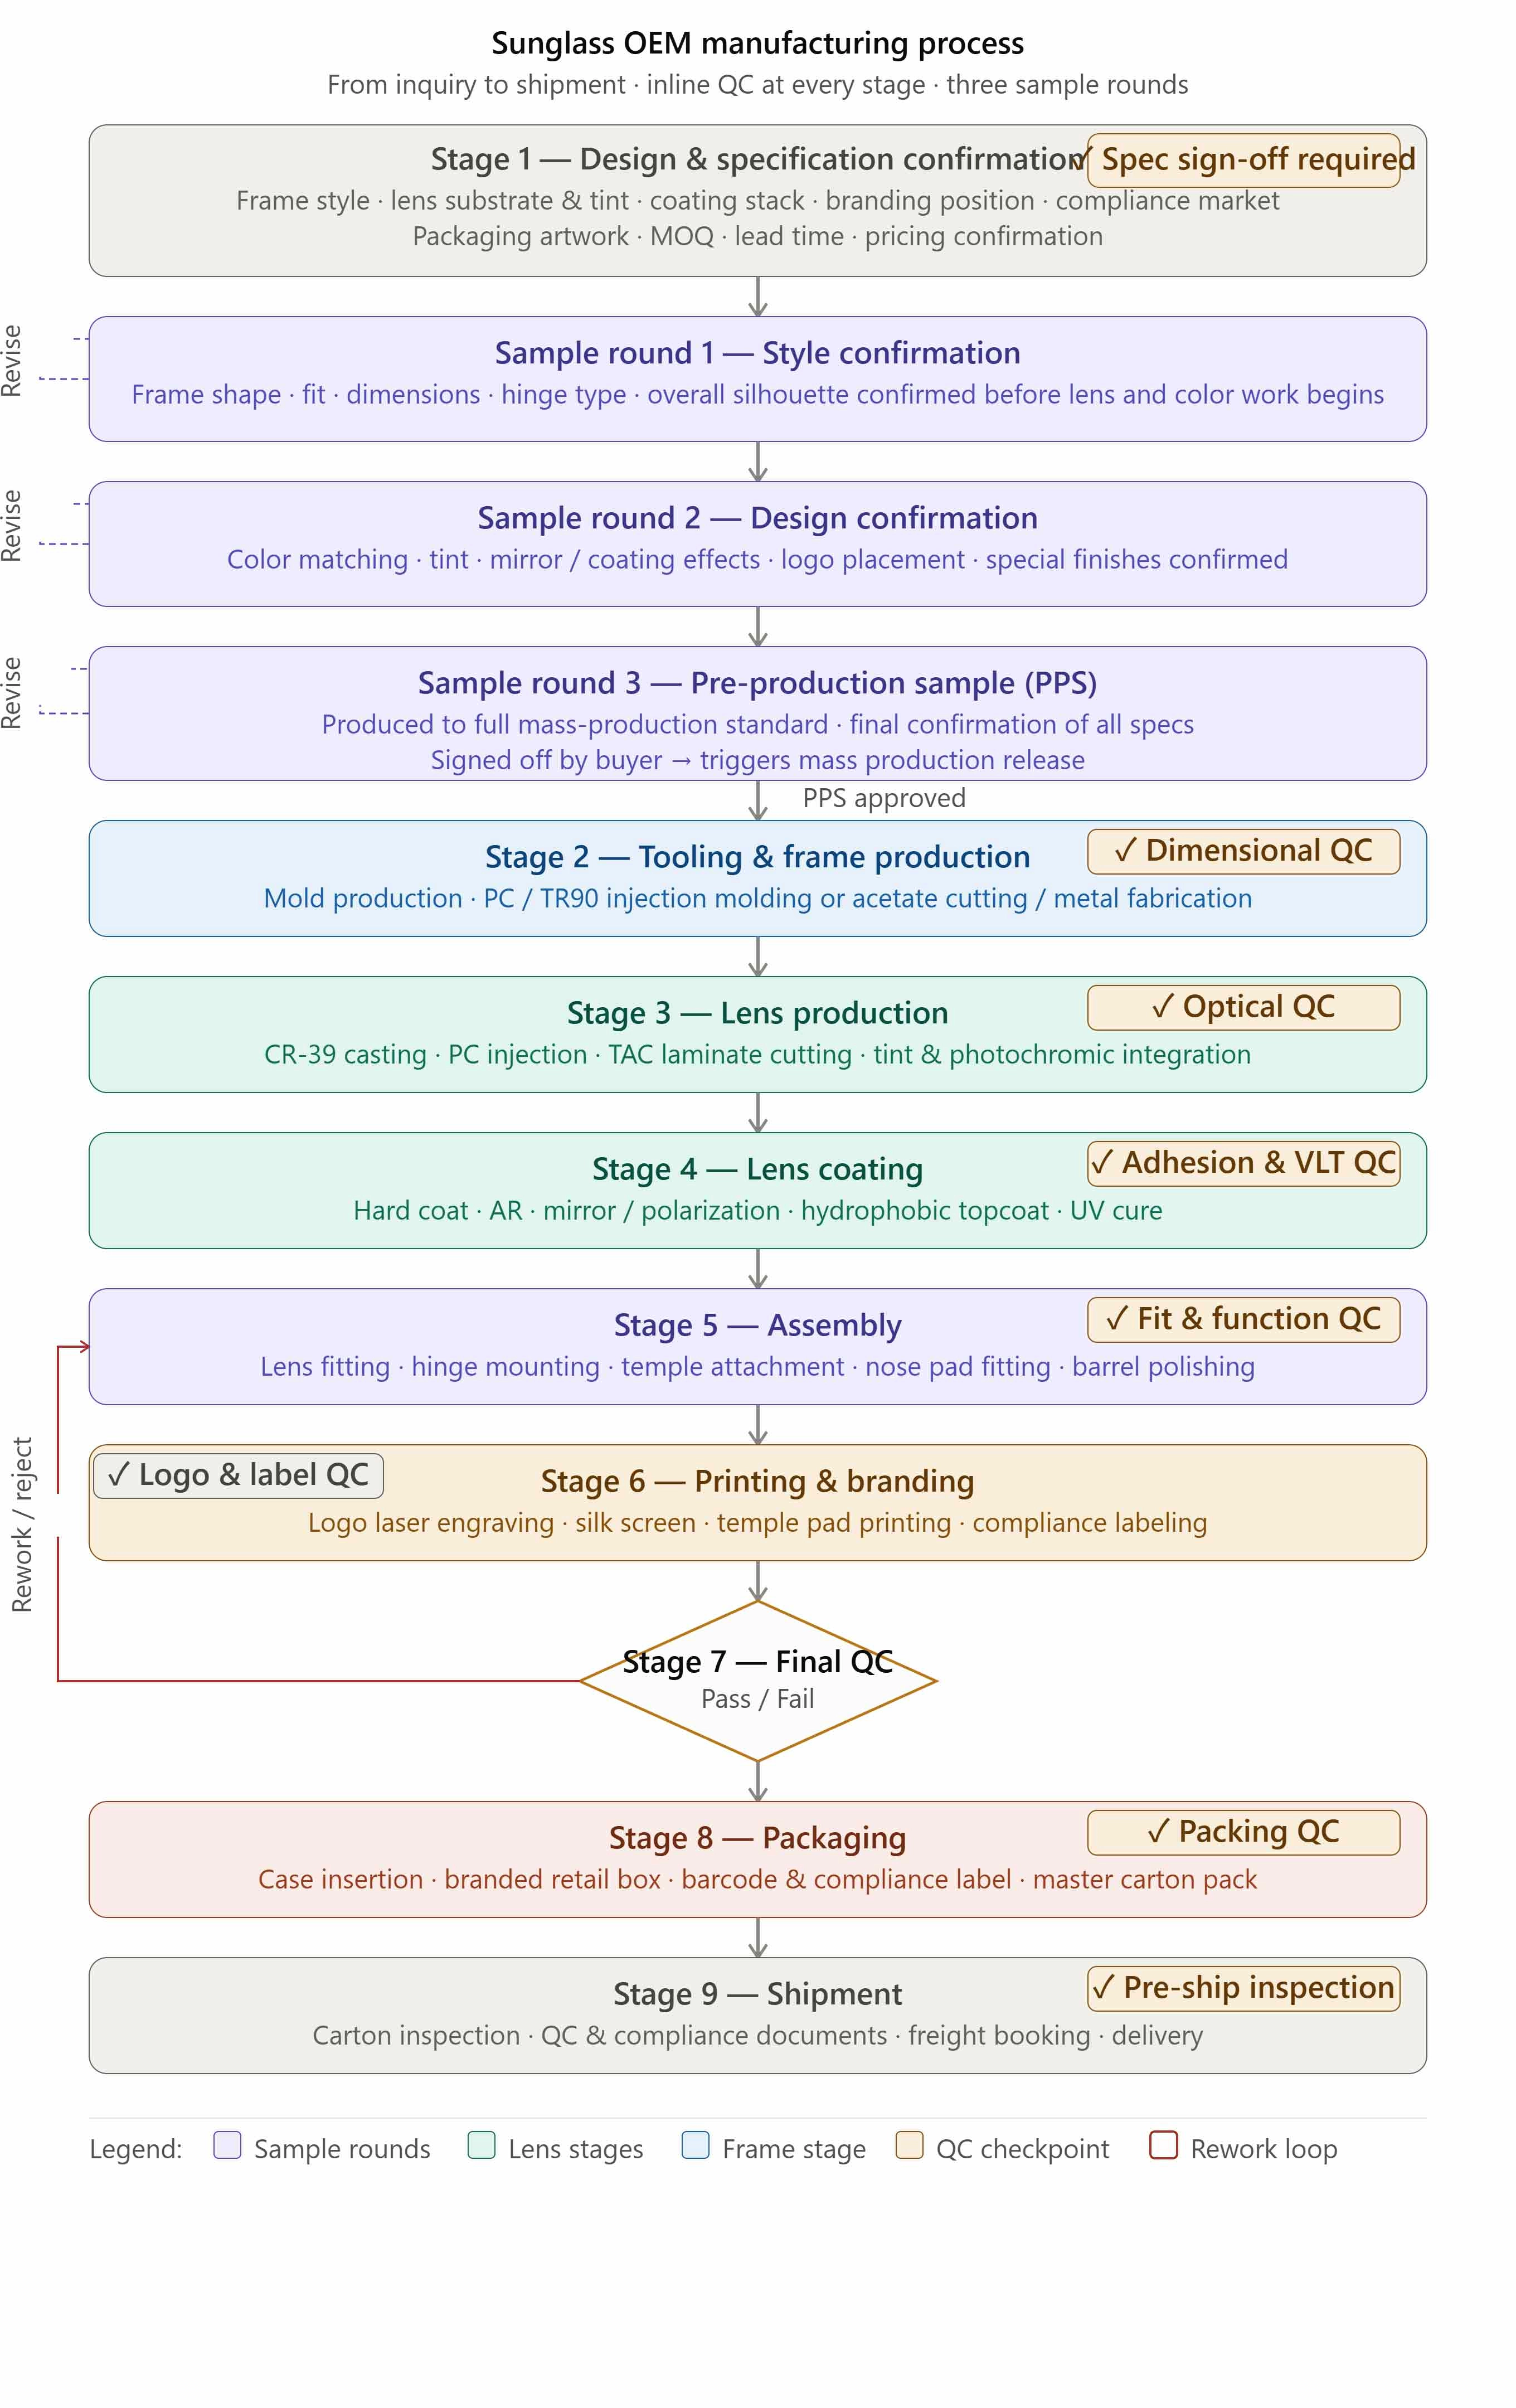
Cómo se fabrican las gafas de sol: una guía completa del proceso de fabricación OEM.
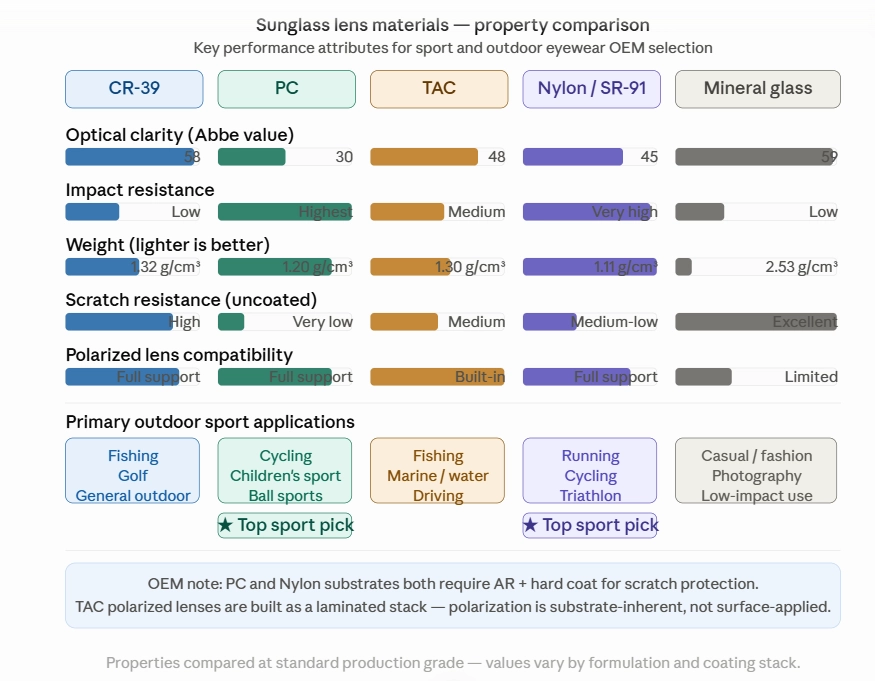
Comparación de materiales para lentes de gafas de sol: CR-39, PC, TAC, nailon y cristal mineral.
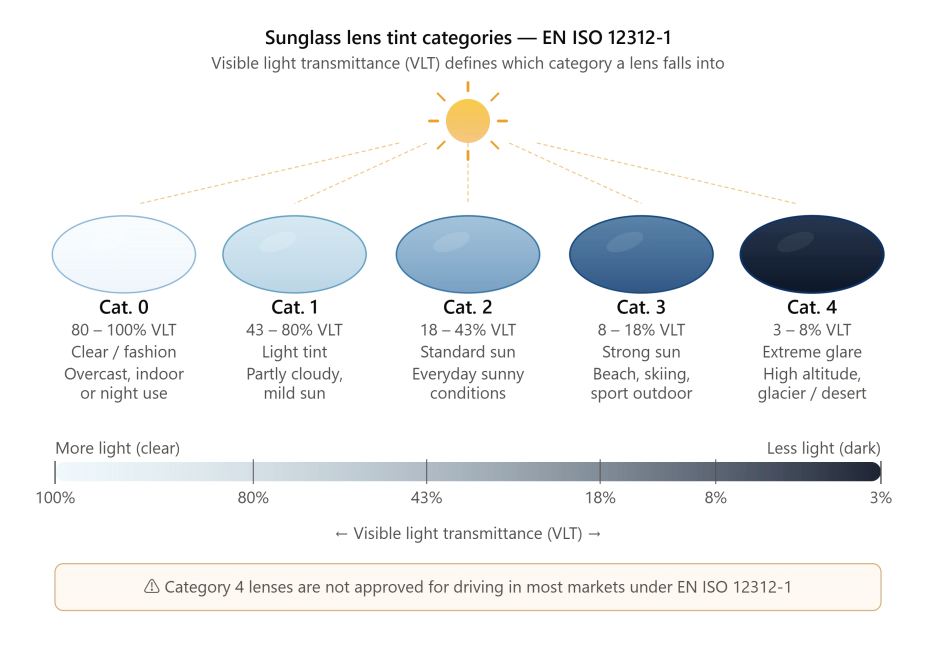
Explicación de las categorías de tinte de las lentes de gafas de sol: una guía completa sobre la transmisión de luz visible para marcas de gafas OEM.
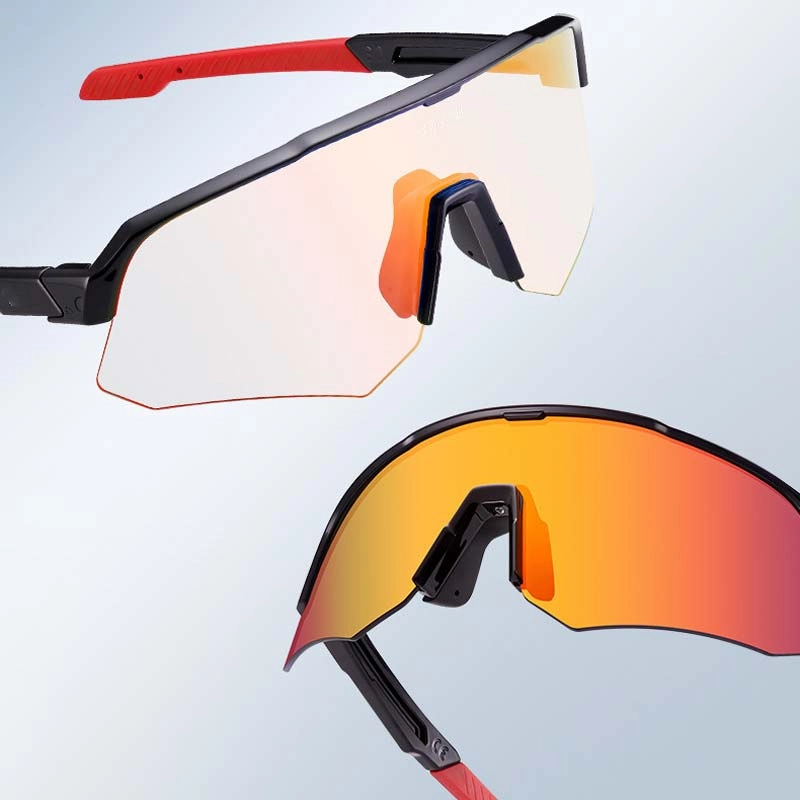
Lentes fotocromáticas OEM: tecnología, opciones personalizadas y guía de abastecimiento B2B.
Lentes de sol graduadas para miopía: Guía completa sobre óptica, proceso de producción y selección de materiales.
Gafas de sol polarizadas con revestimiento anti-agua de mar: Guía de especificaciones técnicas del fabricante de equipos originales (OEM) para gafas náuticas y para deportes acuáticos.
También te puede interesar
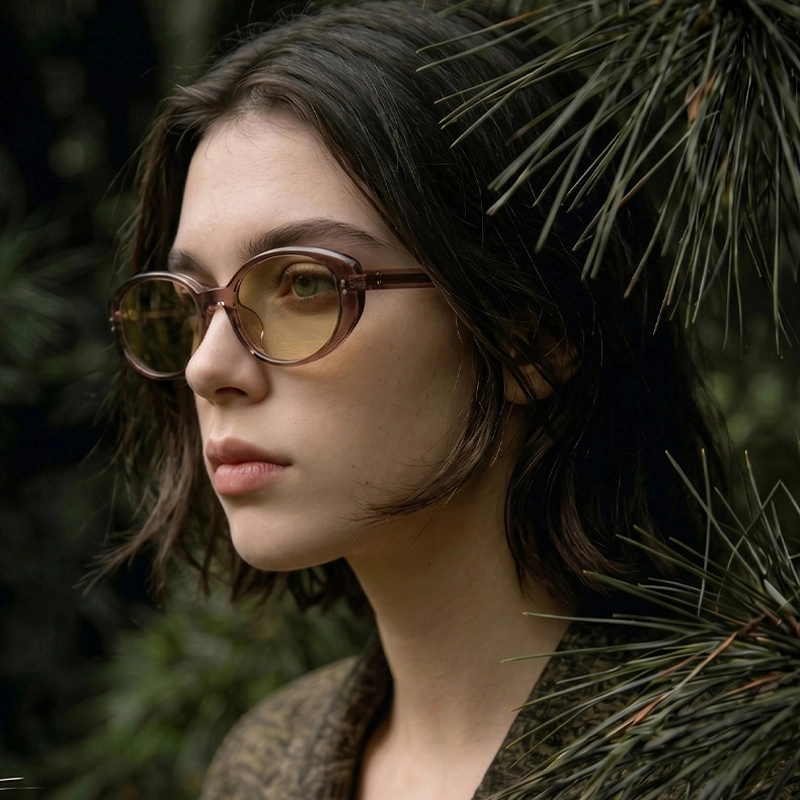
Gafas de sol ovaladas estilo ojo de gato de acetato ultraligero | Patillas con núcleo metálico, lentes de policarbonato UV400, estilo retro coreano | Venta al por mayor OEM
El modelo JL1017 es una nueva incorporación a la colección 2026: gafas de sol ovaladas estilo ojo de gato de estilo coreano retro. Están confeccionadas con una montura de acetato ultraligero de primera calidad y patillas reforzadas con núcleo metálico. Con un peso de tan solo 23,3 g, ofrecen una experiencia de uso excepcionalmente ligera con una estética vintage refinada que se alinea con las tendencias actuales de la moda coreana y de Asia Oriental, así como con la demanda global de estilo retro chic. Este modelo unisex, enfocado en la mujer, cuenta con lentes de policarbonato con protección UV400, lo que lo convierte en un producto ideal de alta rotación para boutiques de gafas de gama media a alta, minoristas de moda, vendedores internacionales y marcas blancas. Ofrecemos venta al por mayor mixta con bajo pedido mínimo, reposición rápida de stock y personalización OEM/ODM completa para atender a socios de todos los tamaños.
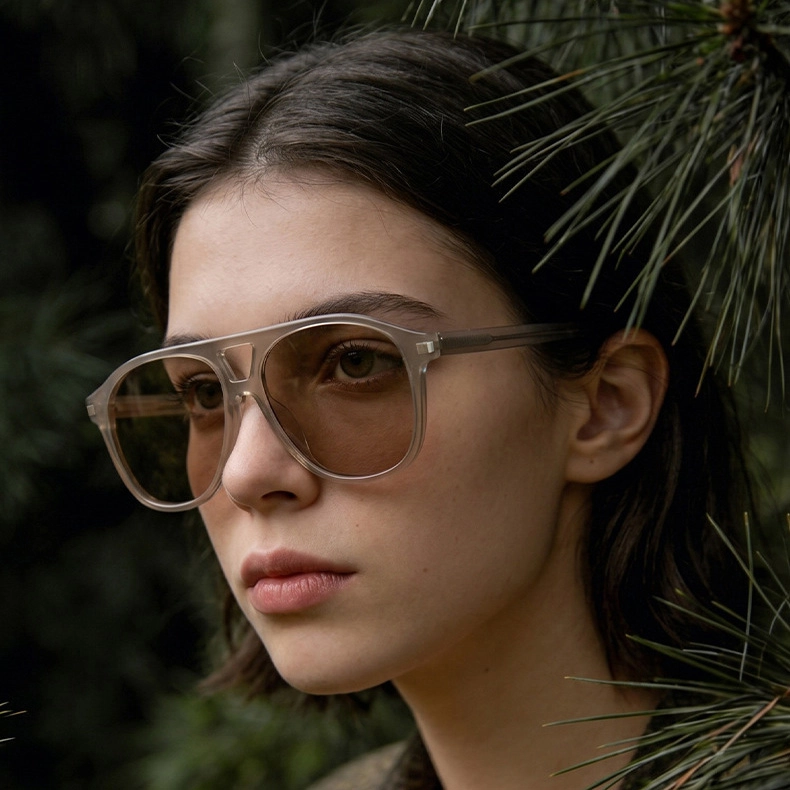
Gafas de sol de aviador ultraligeras de acetato | Patillas con núcleo metálico, lentes de policarbonato UV400 | Gafas de moda | Venta al por mayor OEM
El modelo JL1013 es una nueva incorporación a la colección 2026: gafas de sol aviador ultraligeras de acetato. Presentan una silueta clásica de doble puente y patillas reforzadas con núcleo metálico. Con un peso de tan solo 30,9 g, ofrecen una experiencia de uso ligera y de alta calidad, con una estética retro de lujo que se alinea con las tendencias de la moda urbana. Este modelo unisex cuenta con lentes de policarbonato con protección UV400 y es ideal para boutiques de gafas de gama media a alta, minoristas de moda, vendedores internacionales y marcas blancas. Ofrecemos venta al por mayor mixta con bajo pedido mínimo, reposición rápida de stock y personalización OEM/ODM completa para atender a socios de todos los tamaños.
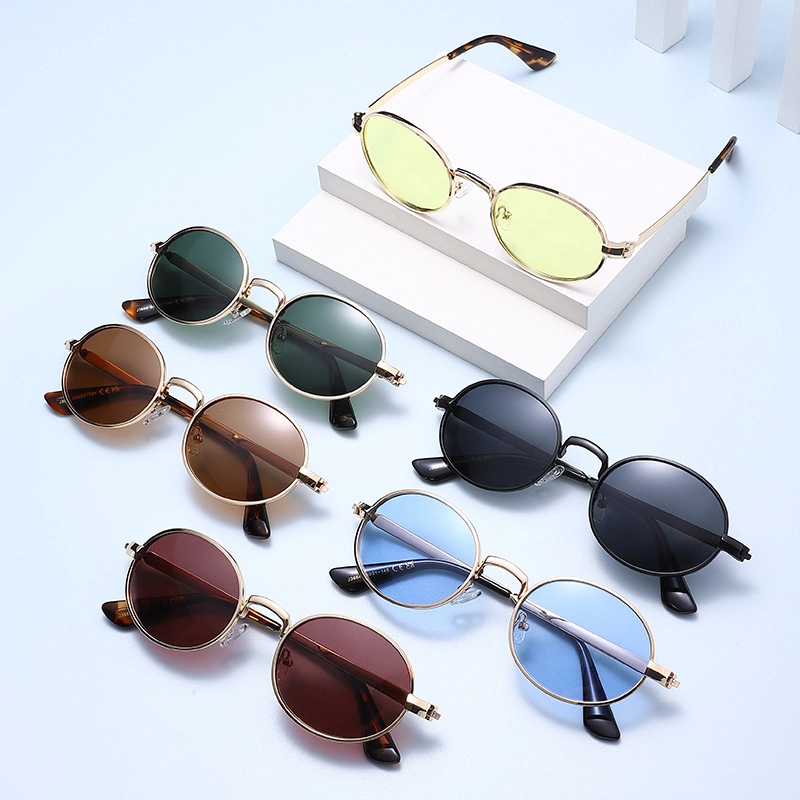
Gafas de sol polarizadas redondas vintage | Montura metálica UV400, patillas de carey, unisex | Venta al por mayor OEM
El modelo KARMT009 es unas gafas de sol redondas polarizadas de estilo vintage atemporal, con montura de aleación metálica de alta calidad y patillas con estampado de carey. Su estética retro unisex clásica se alinea con las tendencias de moda europeas y americanas más consolidadas, ofreciendo un atractivo comercial constante para ópticas, tiendas físicas y vendedores internacionales. Equipadas con lentes polarizadas UV400 y disponibles en más de 7 colores, este modelo admite pedidos mixtos al por mayor con cantidades mínimas de pedido bajas y personalización completa con marca propia, lo que lo convierte en un producto básico de bajo riesgo para distribuidores establecidos, tiendas físicas y marcas emergentes de gafas.
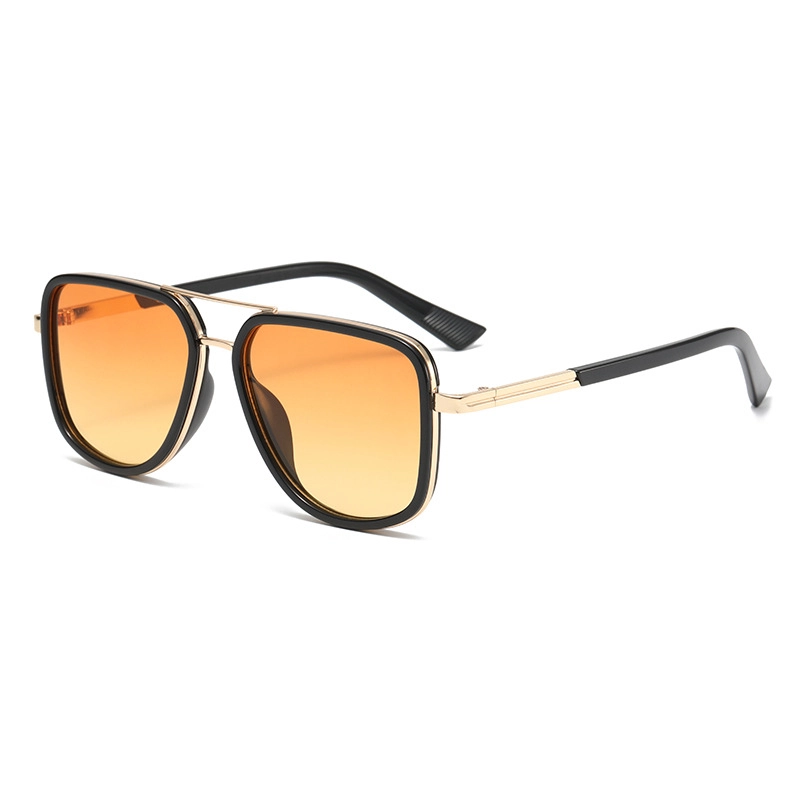
Gafas de sol de aviador cuadradas con doble puente | Montura de policarbonato, polarizadas UV400 (opcional) | Venta al por mayor
Ponte en contacto con nosotros
Si tiene algún comentario o buena sugerencia, déjenos un mensaje; nuestro personal profesional se comunicará con usted lo antes posible.
NUEVAS DIMENSIONES EN GAFAS
Contactar con KARUSON
Correo electrónico:
WhatsApp/Teléfono:
DIRECCIÓN:
331 Sección B, Parque Creativo WanJia, No. 1 BUXIA Road, Distrito Tianhe, Ciudad de Guangzhou, Provincia de Guangdong, China.
© 2026 KARUSON. Todos los derechos reservados.
Facebook
Instagram
YouTube
TikTok
Linkedin