


¿Por qué las gafas de sol TR son más económicas de producir?
- 1. ¿Cómo calculo el costo real por par de gafas de sol TR procedentes de una fábrica de gafas, incluyendo la amortización de las herramientas, la pérdida de rendimiento, el retrabajo y el flete?
- 2. En concreto, ¿qué diferencias en el proceso hacen que los marcos TR sean más baratos que los marcos de acetato de celulosa a gran escala?
- 3. ¿Qué decisiones de diseño del molde (número de cavidades, canal caliente, ventilación, tipo de acero) reducen significativamente el coste unitario de las gafas de sol TR, y qué compensaciones afectan a la calidad?
- 4. ¿Qué inspecciones y pruebas de control de calidad deben exigir los compradores a una fábrica de gafas de sol TR para garantizar la protección UV400, la polarización, la resistencia al impacto y la fatiga de la montura, y qué tolerancias son aceptables?
- 5. ¿Cómo suelen funcionar el MOQ, las estructuras de pago de herramientas y las opciones de financiación con las fábricas chinas de gafas para que los compradores puedan reducir los costes iniciales?
- 6. ¿Cuáles son los plazos de entrega realistas y los cuellos de botella comunes en la producción de gafas de sol TR (moldeo por inyección, recubrimiento/bordeado de lentes, ensamblaje) y cómo puedo optimizarlos?
- Resumen final
¿Por qué las gafas de sol TR son más rentables de producir? — Análisis de una fábrica de gafas
Este artículo responde a seis preguntas técnicas específicas que los compradores y gerentes de producto suelen plantear sobre la fabricación de gafas de sol TR (TR-90) en una fábrica de gafas. Incluye orientación práctica sobre moldeo por inyección, amortización de herramientas, inspección de control de calidad, verificación de lentes polarizadas y recubrimiento UV400, estrategia de cantidad mínima de pedido (MOQ) y cuellos de botella en la cadena de suministro.
1. ¿Cómo calculo el costo real por par de gafas de sol TR procedentes de una fábrica de gafas, incluyendo la amortización de las herramientas, la pérdida de rendimiento, el retrabajo y el flete?
Muchas calculadoras de costos en línea omiten la amortización de herramientas, la pérdida de rendimiento y el retrabajo de control de calidad. Utilice un modelo de costo unitario dividido en estas categorías: materias primas, costo variable de fabricación (tiempo de ciclo, mano de obra, energía), acabado y ensamblaje, embalaje y flete de entrada/salida, control de calidad y retrabajo, y amortización de herramientas. Siga este enfoque paso a paso:
- Detalle los costos directos: resina y lentes en bruto, bisagras/tornillos, almohadillas nasales, recubrimientos (UV400 o antirrayas), película polarizada si se utiliza. En la fábrica, estos se registran como partidas de la lista de materiales.
- Calcula el costo de producción por cavidad según el tiempo de ciclo. Ejemplo de método: (tarifa horaria de la máquina / piezas por hora) + mano de obra por pieza + consumibles. El ciclo de moldeo por inyección y el número de cavidades influyen considerablemente en este cálculo.
- Añada acabado y ensamblaje: biselado/bloqueo de lentes, soldadura ultrasónica o ensamblaje con tornillos y acabado de la superficie. El acetato requiere más pulido manual; los moldes de inyección TR suelen reducir la mano de obra de acabado entre un 10 % y un 40 % en comparación con las monturas de acetato acabadas a mano.
- Estimar la pérdida de rendimiento y el reproceso: obtener el rendimiento de primera pasada (FPY) de la fábrica. Si FPY = 95%, añadir 5,3% a los costos unitarios (factor 1/0,95). Factorizar el costo del reproceso por separado si las unidades reprocesadas pasan la inspección final después de mano de obra adicional.
- Amortización de utillaje: Coste del utillaje / (vida útil prevista × número de cavidades) = coste del utillaje por pieza. Por ejemplo, un utillaje de 4 cavidades con una vida útil prevista de 200 000 disparos y un coste de 20 000 $ arroja una amortización de utillaje de 20 000 $ / (200 000 × 4) = 0,025 $ por pieza. (Ajuste la vida útil prevista según el tipo de acero del molde y el plan de mantenimiento).
- Fletes y aranceles: incluyen transporte terrestre hasta el puerto, flete marítimo/aéreo, seguro, aranceles aduaneros y entrega local. Utilice el costo de entrega por kg y luego asigne por unidad de peso.
- Fórmula final (por unidad): (Material + Fabricación + Acabado + Embalaje) × (1 / FPY) + Margen de retrabajo + (Amortización de herramientas) + Fletes y aranceles asignados + Margen.
Por qué es importante: la amortización de las herramientas se vuelve insignificante en volúmenes altos; en volúmenes bajos (MOQ 500–2000), las herramientas pueden representar un costo dominante. Solicite a su fábrica de gafas el rendimiento real por año de fabricación (FPY) y la vida útil proyectada del molde para evitar subestimar el costo real de adquisición.
2. En concreto, ¿qué diferencias en el proceso hacen que los marcos TR sean más baratos que los marcos de acetato de celulosa a gran escala?
Las respuestas que afirman que el TR es más barato sin tener en cuenta el contexto del proceso son incompletas. Las ventajas de costos del TR (poliamida termoplástica, por ejemplo, resinas tipo Grilamid TR) se derivan del flujo de fabricación, la intensidad de mano de obra y las tasas de desperdicio:
- Moldeo por inyección frente a mecanizado CNC/corte: TR utiliza el moldeo por inyección, que ofrece un alto rendimiento, ciclos de producción cortos y producción multicavidad. El acetato de celulosa normalmente requiere corte de láminas, fresado, pegado (para estilos laminados) y un extenso pulido manual; cada paso añade mano de obra y tiempo de inspección.
- Menores requisitos de acabado: Las piezas TR suelen salir del molde con la textura final y tolerancias dimensionales precisas, lo que reduce el acabado manual y las correcciones. El acetato, en cambio, suele requerir pulido de bordes y ajuste manual del color, lo que aumenta las horas de trabajo por cuadro.
- Desperdicio y rendimiento: El corte de acetato produce más recortes y rechazos; el rendimiento del material para los estilos de acetato es menor. El rendimiento del TR moldeado por inyección tiende a ser mayor una vez que se optimizan los moldes, lo que reduce el desperdicio de material por unidad.
- La durabilidad reduce la exposición a devoluciones: la flexibilidad de TR minimiza las roturas durante el montaje y el envío, reduciendo los costes ocultos (devoluciones, gestión de garantías). Esto disminuye el coste total de propiedad para la marca.
- Efecto de escala en el utillaje: Los moldes de inyección suponen una mayor inversión inicial, pero su escalabilidad es excelente. Por encima de ciertos volúmenes (a menudo varios miles de pares), la ventaja de coste por unidad del utillaje se hace patente debido a la amortización del utillaje y a la reducción de los tiempos de ciclo.
3. ¿Qué decisiones de diseño del molde (número de cavidades, canal caliente, ventilación, tipo de acero) reducen significativamente el coste unitario de las gafas de sol TR, y qué compensaciones afectan a la calidad?
A los principiantes se les suele decir que “más cavidades equivalen a menor coste”. La realidad exige equilibrar el tiempo de ciclo, la complejidad, la capacidad de la máquina de inyección y el control de calidad.
- Número de cavidades: Un mayor número de cavidades reduce la amortización del ciclo de moldeo, pero aumenta el costo y la complejidad de las herramientas. Para monturas de gafas finas y con muchos detalles, lo habitual son entre 2 y 8 cavidades. Un número muy elevado de cavidades puede provocar un llenado desigual, mayor deformación y dificultades con las tolerancias ajustadas.
- Sistemas de canal caliente: Un sistema de canal caliente reduce el desperdicio de material y el tiempo de ciclo para ciertas geometrías, pero aumenta el costo del molde y el mantenimiento. Los sistemas de canal caliente se justifican cuando el costo de la resina o la reducción de desperdicio compensan el mayor costo de la herramienta y la complejidad del mantenimiento.
- Ubicación del canal de alimentación: Una buena colocación del canal minimiza las marcas de hundimiento en las caras visibles. Una colocación incorrecta del canal conlleva un acabado adicional o la pérdida de piezas. Los diseñadores de moldes experimentados colocan los canales de alimentación en lugares discretos y proporcionan un flujo equilibrado para evitar defectos estéticos.
- Grado y dureza del acero: Los aceros H13 o P20 son los más comunes; los aceros para herramientas de mayor grado prolongan la vida útil del molde y reducen el mantenimiento a largo plazo, pero aumentan el costo inicial. La elección debe basarse en la vida útil prevista y la abrasividad esperada de los aditivos/pigmentos.
- Refrigeración y optimización del ciclo: Los circuitos de refrigeración adecuados acortan el tiempo de ciclo y reducen la deformación. Una refrigeración eficaz del molde puede mejorar significativamente la productividad, lo que supone un ahorro directo en las plantas de moldeo por inyección donde se facturan las horas de máquina.
- Ventilación y desmoldeo: Una ventilación adecuada evita marcas de quemaduras; el diseño del eyector afecta la velocidad de manipulación y la integridad de la pieza. Preste atención a las fuerzas de desmoldeo en las ranuras delicadas de las lentes para evitar microfisuras.
Consideraciones: la elección de diseños de moldes con costos unitarios ultrabajos puede aumentar el desperdicio, generar problemas estéticos o acortar la vida útil del molde. Solicite a la fábrica datos sobre la capacidad del proceso (Cpk), informes de balanceo de cavidades y datos de pruebas de muestra antes de aprobar el utillaje de producción final.
4. ¿Qué inspecciones y pruebas de control de calidad deben exigir los compradores a una fábrica de gafas de sol TR para garantizar la protección UV400, la polarización, la resistencia al impacto y la fatiga de la montura, y qué tolerancias son aceptables?
Las listas de verificación de control de calidad genéricas omiten la verificación óptica y mecánica crítica. Se requieren pruebas documentadas vinculadas a estándares y criterios de aceptación:
- Protección UV: Solicite un informe de transmisión de lentes que verifique el cumplimiento con la norma ISO 12312-1 (gafas de sol) y que muestre una transmisión UV inferior a los umbrales reglamentarios para las categorías indicadas (por ejemplo, categoría 3). Muchos laboratorios proporcionan curvas de transmitancia espectral; solicite los datos brutos del espectrofotómetro y la declaración de aprobación/rechazo.
- Eficiencia de polarización: Para lentes polarizadas, solicite un informe de polarímetro o espectrofotómetro que muestre la eficiencia de polarización (grado de polarización). Las lentes polarizadas de alta calidad suelen tener una eficiencia de polarización superior al 90 %; los informes de fábrica deben incluir el método de prueba y la instrumentación.
- Resistencia al impacto / distorsión óptica: Las gafas de sol para el consumidor suelen someterse a pruebas según las normas EN ISO o ANSI. Para la distorsión óptica y la claridad, se requieren datos de conformidad y pruebas de visualización de muestras; para aplicaciones de seguridad, siga la norma ANSI Z87.1 o las normas locales aplicables.
- Fatiga de la montura y ciclos de bisagra: Los compradores suelen solicitar pruebas de ciclos de bisagra de las patillas (generalmente de 5000 a 10 000 ciclos) y retención del par de apriete. Solicite registros de las pruebas que indiquen los ciclos realizados, el modo de fallo y las tolerancias posteriores a la prueba (por ejemplo, el porcentaje de cambio del par de apriete de la bisagra).
- Tolerancias dimensionales: Para monturas de plástico, las tolerancias estándar suelen estar en el rango de ±0,2–0,5 mm, según la importancia de cada característica. Acuerde de antemano las tolerancias para el ancho de la ranura de la lente, el ángulo de la patilla y la inclinación pantoscópica para evitar problemas de montaje y un ajuste deficiente de las lentes finales.
- Adherencia a la superficie y al recubrimiento: Para recubrimientos UV400 y antiarañazos, se requieren informes de pruebas de adherencia y abrasión (abrasión Taber o similar) y pruebas de adherencia de corte transversal cuando corresponda.
Al lanzar nuevos recubrimientos para lentes o proveedores de polarización, solicite a la fábrica certificados de análisis (CoA) de muestra e informes de laboratorios acreditados de terceros. Mantenga un plan de inspección de control de calidad (IQC, IPQC, FQC) que se corresponda con estas pruebas y especifique los niveles de AQL aceptables para defectos cosméticos.
5. ¿Cómo suelen funcionar el MOQ, las estructuras de pago de herramientas y las opciones de financiación con las fábricas chinas de gafas para que los compradores puedan reducir los costes iniciales?
Los principiantes esperan un único importe mínimo de pedido (MOQ). En realidad, el MOQ y las condiciones de pago son negociables y están vinculados al riesgo de las herramientas y a los flujos de la cadena de suministro:
- Cantidad mínima de pedido (MOQ) frente a utillaje: Las fábricas suelen ofrecer una MOQ menor si el comprador paga el coste total del utillaje por adelantado. Por el contrario, para reducir la inversión de capital del comprador, algunas fábricas dividen el coste del utillaje al 50/50 (comprador/fábrica) con una MOQ mayor para garantizar la recuperación de la inversión. Se espera flexibilidad: para clientes habituales, la amortización del utillaje puede añadirse al precio unitario en lugar de un pago único.
- Hitos de pago: Las estructuras estándar incluyen un depósito del 30 % para herramientas y materiales iniciales, un 40 % al inicio de la producción en masa y un 30 % antes del envío. Negocie hitos vinculados a la aprobación de muestras, la aprobación de la producción piloto y la documentación de envío para reducir el riesgo.
- Programas de consignación y existencias: Los compradores de mayor tamaño pueden negociar la consignación de existencias o la gestión de inventario por parte del proveedor para optimizar su flujo de caja. Para los nuevos clientes, se recomienda solicitar envíos escalonados que se ajusten a los calendarios de lanzamiento minorista y reduzcan los costos de almacenamiento.
- Financiación y depósito en garantía por terceros: Los compradores recurren cada vez más a acuerdos de depósito en garantía o cartas de crédito, o trabajan con empresas de factoring que financian la maquinaria a cambio de plazos de producción predecibles. Utilice estas opciones para preservar el capital circulante y, al mismo tiempo, asegurar la capacidad de producción.
- Tácticas de optimización del MOQ: reducir la complejidad de las referencias (menos colores o variantes de lentes) para alcanzar mayores volúmenes por referencia; utilizar una única herramienta compartida con insertos intercambiables para pequeños cambios estéticos; o comenzar con una herramienta de 2 cavidades y actualizarla más adelante.
Siempre obtenga cláusulas escritas sobre la propiedad y el mantenimiento de las herramientas. Si financia una herramienta, aclare si esta permanece en la fábrica, las condiciones de transferencia y el programa de mantenimiento durante su vida útil para proteger su propiedad intelectual y los costos futuros.
6. ¿Cuáles son los plazos de entrega realistas y los cuellos de botella comunes en la producción de gafas de sol TR (moldeo por inyección, recubrimiento/bordeado de lentes, ensamblaje) y cómo puedo optimizarlos?
Las respuestas breves en línea subestiman la coordinación entre las pruebas de moldes, el acabado de lentes y los recubrimientos. Plazos típicos (variables según la capacidad de la fábrica y la temporada): diseño y fabricación de herramientas de 4 a 10 semanas, prueba de moldes y primer artículo de 1 a 2 semanas, producción piloto y optimización de 1 a 2 semanas, producción en masa de 2 a 6 semanas, dependiendo del tamaño del pedido y la cartera de pedidos. Cuellos de botella y medidas de mitigación:
- Plazo de entrega de utillaje: Es posible obtener utillaje de forma rápida a un coste elevado; paralelice el diseño de piezas y el diseño de utillajes para ahorrar semanas. Apruebe rápidamente los planos de utillaje 2D/3D para evitar retrasos.
- Pruebas de moldes y PPAP: Planifique de 1 a 3 iteraciones de prueba. Se requiere una producción piloto corta (cientos de piezas) para validar el sistema de inyección, la refrigeración y el acabado estético antes de la producción en serie.
- Acabado y recubrimientos de lentes: Las cabinas de biselado, tratamiento antirrayas y recubrimiento UV400 suelen ser recursos compartidos. Reserve con antelación a sus proveedores de recubrimientos y polarización de lentes o busque fábricas integradas verticalmente que controlen el procesamiento de las lentes para reducir los tiempos de entrega y tránsito.
- Equilibrio de la línea de montaje: Los pasos de montaje manual (inserción de bisagras, apriete de tornillos, inserción de lentes) pueden convertirse en cuellos de botella. Optimice mediante plantillas de premontaje, dispositivos de apriete y capacitación de los operarios; utilice dispositivos poka-yoke para reducir las repeticiones de trabajo.
- Capacidad estacional: Las temporadas altas (primavera/verano) aumentan los plazos de entrega. Negocie reservas de capacidad o programe los lanzamientos para las semanas de menor demanda. Considere el transporte aéreo para reabastecimientos urgentes si los márgenes lo permiten.
- Contingencias en la cadena de suministro: Mantenga proveedores alternativos para lentes, bisagras y tornillos. La falla de un solo proveedor puede retrasar una producción completa; establezca un stock de reserva para componentes críticos si el flujo de caja lo permite.
Solicitar a la fábrica de gafas un cronograma de producción detallado (hitos de utillaje, fecha de inspección del primer artículo, producción piloto, inicio/fin de la producción en masa, fechas de embalaje) y exigir actualizaciones semanales durante el período de puesta en marcha.
Resumen final
Las gafas de sol de TR (termoplástico tipo TR) suelen ser más rentables de producir a gran escala debido a la eficiencia del moldeo por inyección, la menor mano de obra de acabado, la reducción de desperdicios y una mejor productividad cuando se optimizan las herramientas y la estrategia de moldeo. El costo real por unidad depende de la amortización de las herramientas, el rendimiento de la primera pasada, las opciones de diseño del molde (número de cavidades, canal caliente, refrigeración), el procesamiento de lentes por terceros para lentes UV400 o polarizadas y la logística. Los compradores deben exigir el cumplimiento de la norma ISO 12312-1 para la protección UV, certificados de eficiencia de polarización, acuerdos de tolerancia dimensional y un plan claro de propiedad y pago de las herramientas para reducir el riesgo.
Resumen de las ventajas: ciclos de producción más rápidos con el moldeo por inyección, menor necesidad de acabado manual en comparación con el acetato, flexibilidad superior y menor daño durante el envío, amortización de herramientas escalable y métricas de control de calidad más claras (pruebas UV/ópticas y mecánicas) que reducen los costes ocultos durante la vida útil del producto.
Para obtener un presupuesto preciso y adaptado a su combinación de SKU, requisitos de instrumentos (polarizados o no polarizados) y cantidad mínima de pedido (MOQ) objetivo, contáctenos para solicitar un presupuesto: www.karusonco.com o nicole@karusonco.com
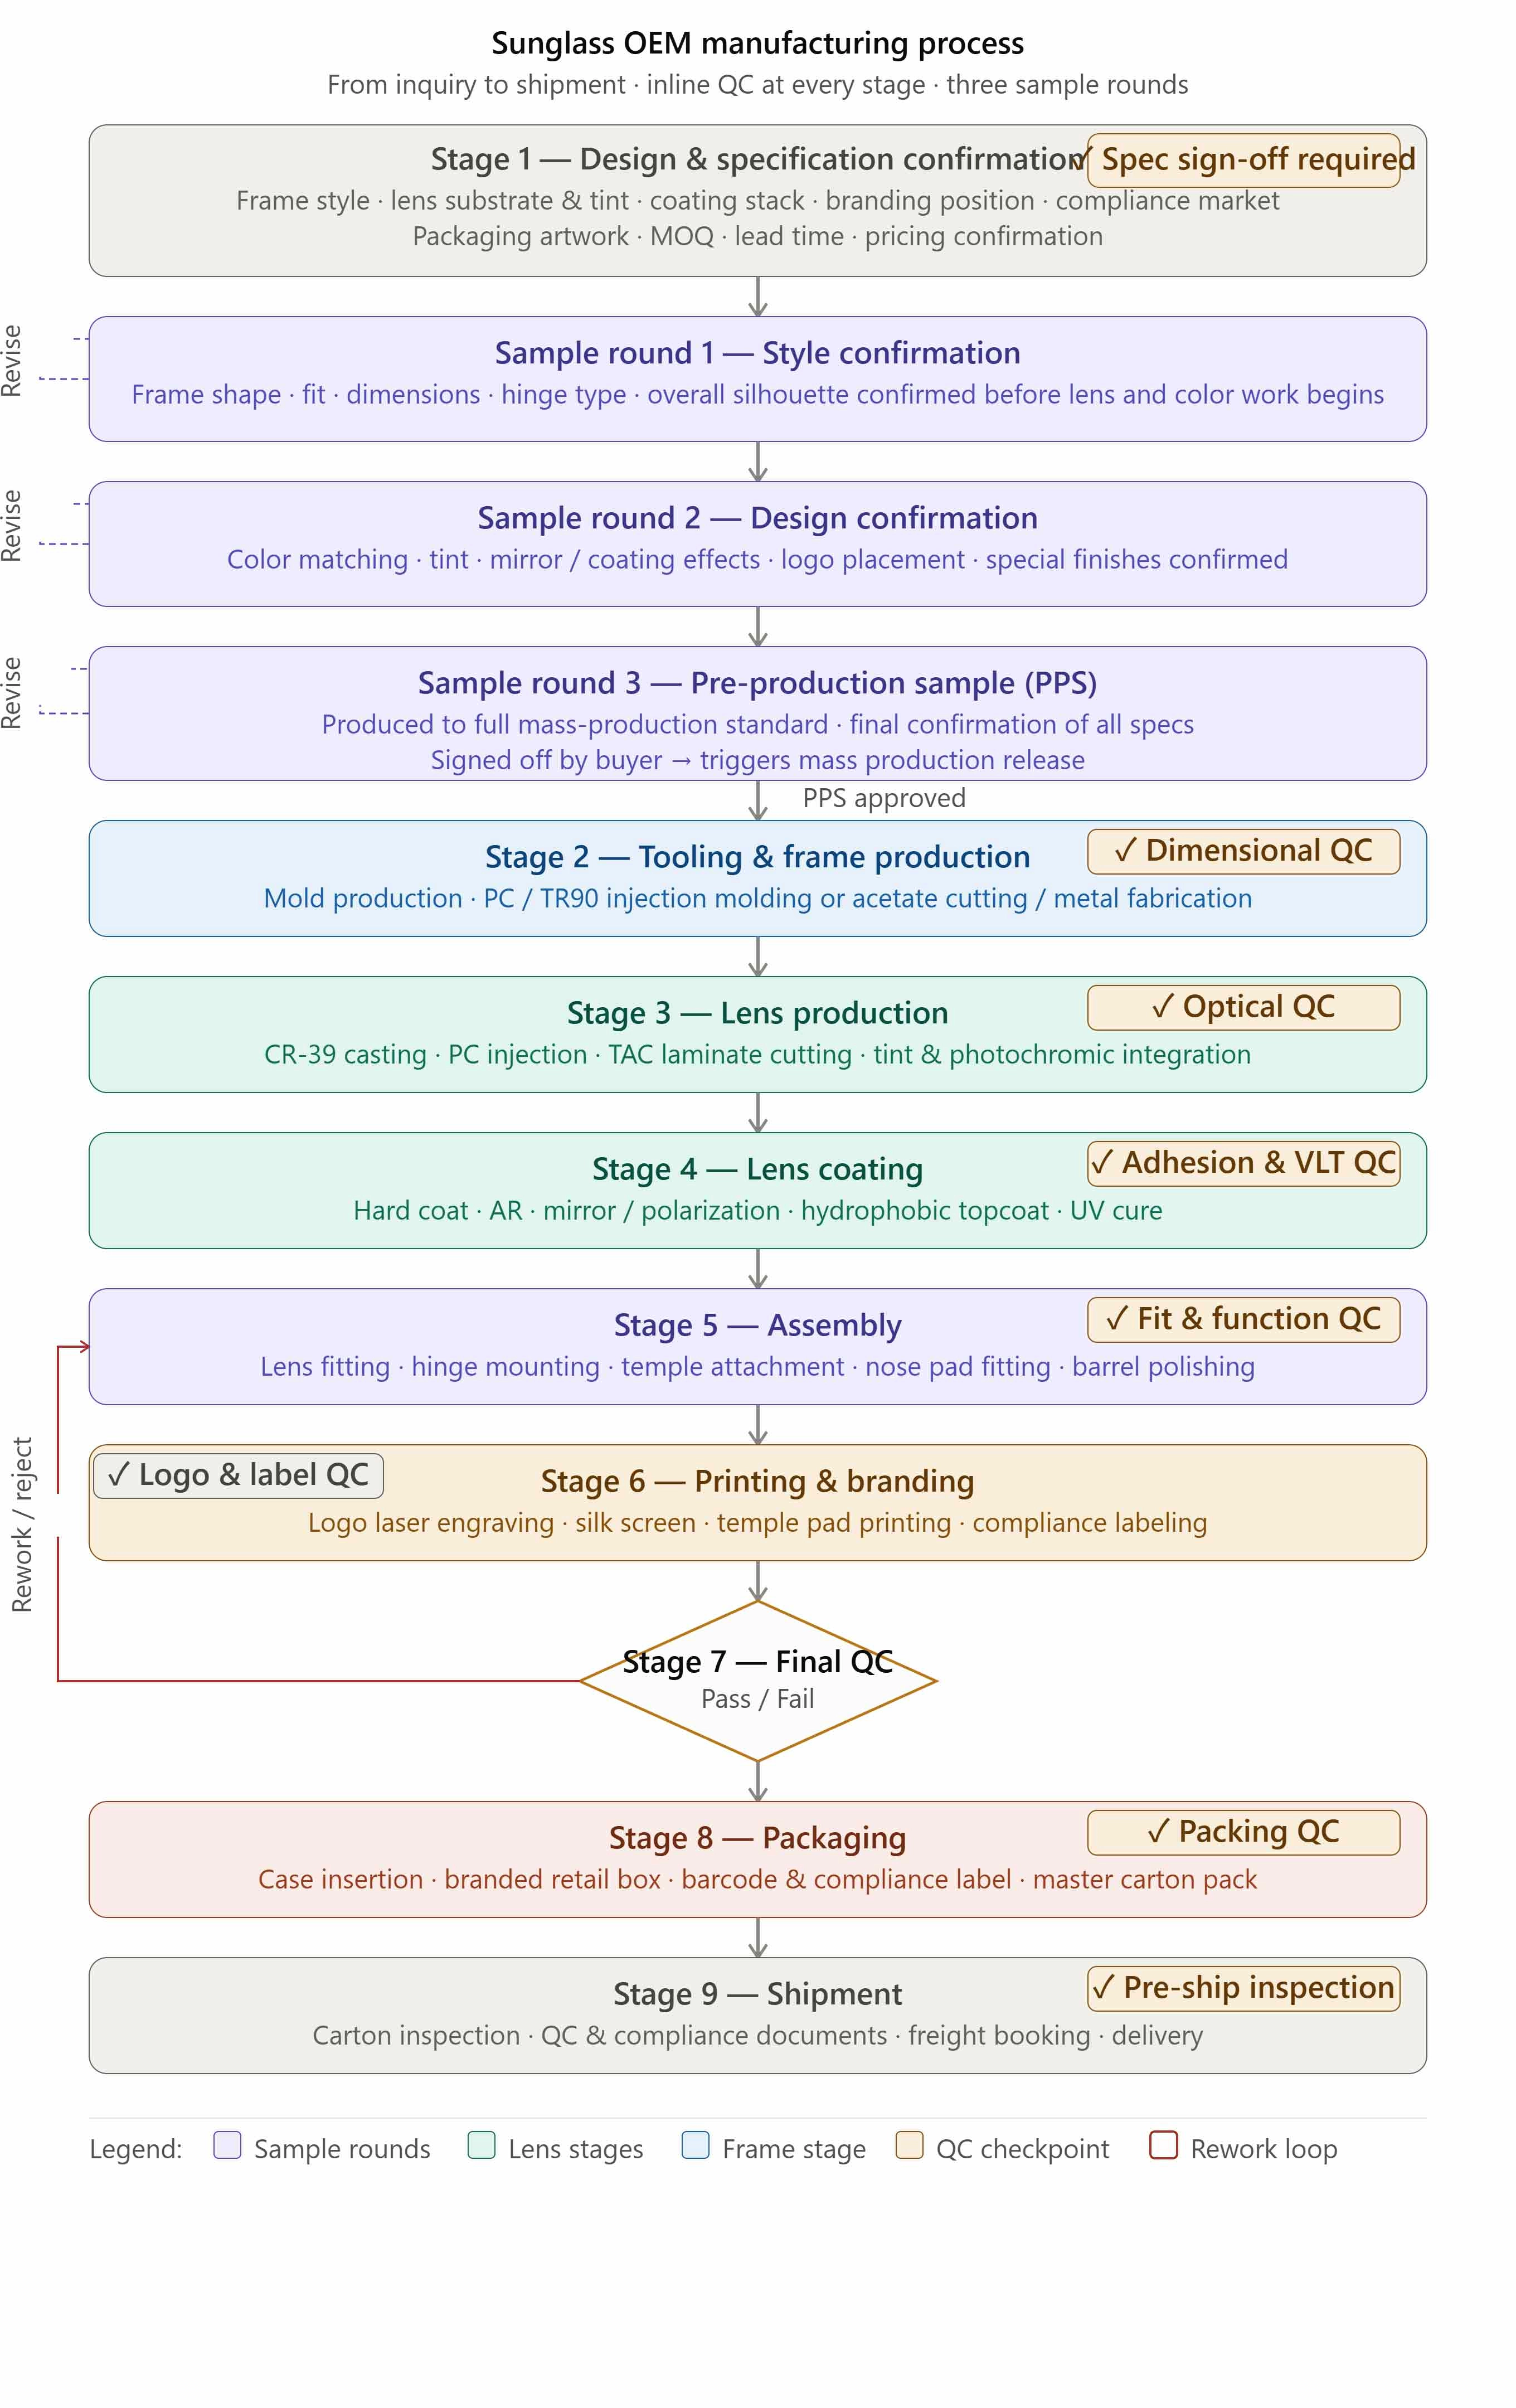
Cómo se fabrican las gafas de sol: una guía completa del proceso de fabricación OEM.

Comparación de materiales para lentes de gafas de sol: CR-39, PC, TAC, nailon y cristal mineral.

Explicación de las categorías de tinte de las lentes de gafas de sol: una guía completa sobre la transmisión de luz visible para marcas de gafas OEM.

Lentes fotocromáticas OEM: tecnología, opciones personalizadas y guía de abastecimiento B2B.

Lentes de sol graduadas para miopía: Guía completa sobre óptica, proceso de producción y selección de materiales.

Gafas de sol polarizadas con revestimiento anti-agua de mar: Guía de especificaciones técnicas del fabricante de equipos originales (OEM) para gafas náuticas y para deportes acuáticos.
También te puede interesar
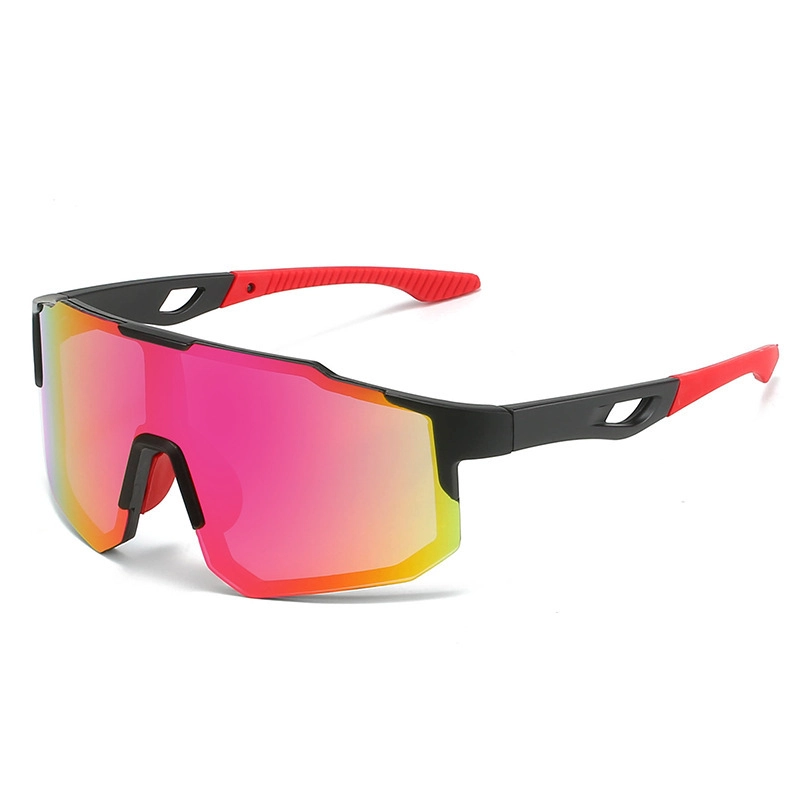
Gafas de sol deportivas envolventes al por mayor para ciclismo, gafas de exterior resistentes a impactos UV400, gafas de sol unisex de una sola pieza de gran tamaño.
Estas gafas de sol deportivas envolventes para ciclismo cuentan con una lente extragrande de una sola pieza y una montura ergonómica que envuelve completamente la mirada. El material de la montura es ligero y de alta resistencia, con almohadillas nasales suaves y antideslizantes, y puntas de las patillas curvas. Ofrecen protección solar UV400 y resistencia a los impactos. Disponibles en varios colores de lentes y montura con revestimiento de espejo para hombre y mujer. Un producto ideal para tiendas de deportes, minoristas de equipamiento para actividades al aire libre, vendedores internacionales y socios de marca. Se admiten pedidos al por mayor con colores mixtos, grabado de logotipos, embalaje neutro y personalización completa con marca propia.
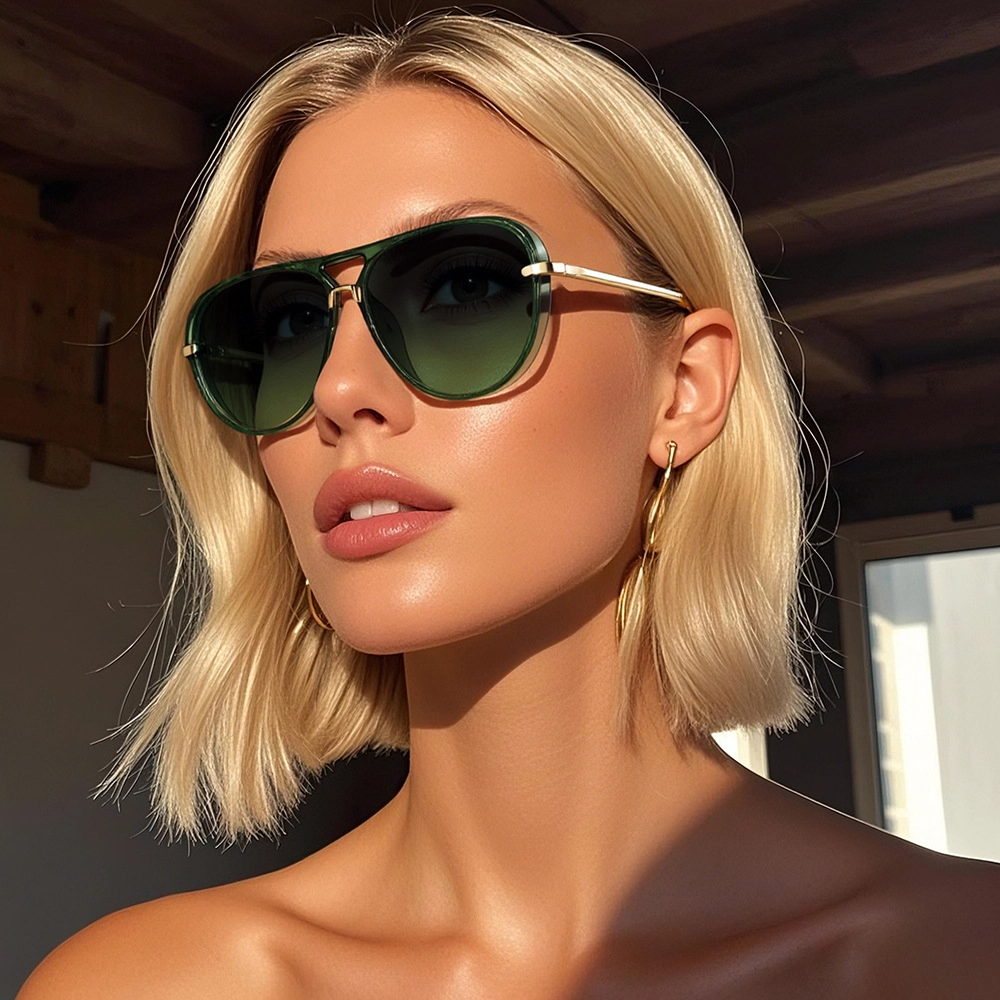
Nuevas gafas de sol de aviador extragrandes para hombre y mujer: gafas de sol retro de doble puente, montura de policarbonato, lentes degradadas verde fluorescente, protección UV.
Una versión audaz y extragrande de las clásicas gafas de aviador. Esta montura de doble puente combina un frontal ancho de policarbonato con finas patillas de metal dorado y un puente esculpido en forma de ojo de cerradura para un look sofisticado y elegante. Disponibles en negro brillante, ámbar transparente y el llamativo degradado verde fluorescente de la temporada. Ligeras con tan solo 30,7 g, ofrecen protección UV completa y un ajuste unisex que las hace atractivas tanto para mujeres como para hombres. Una excelente opción para boutiques, compradores de accesorios de moda y revendedores online que siguen la tendencia actual de las gafas de aviador entre celebridades e influencers.
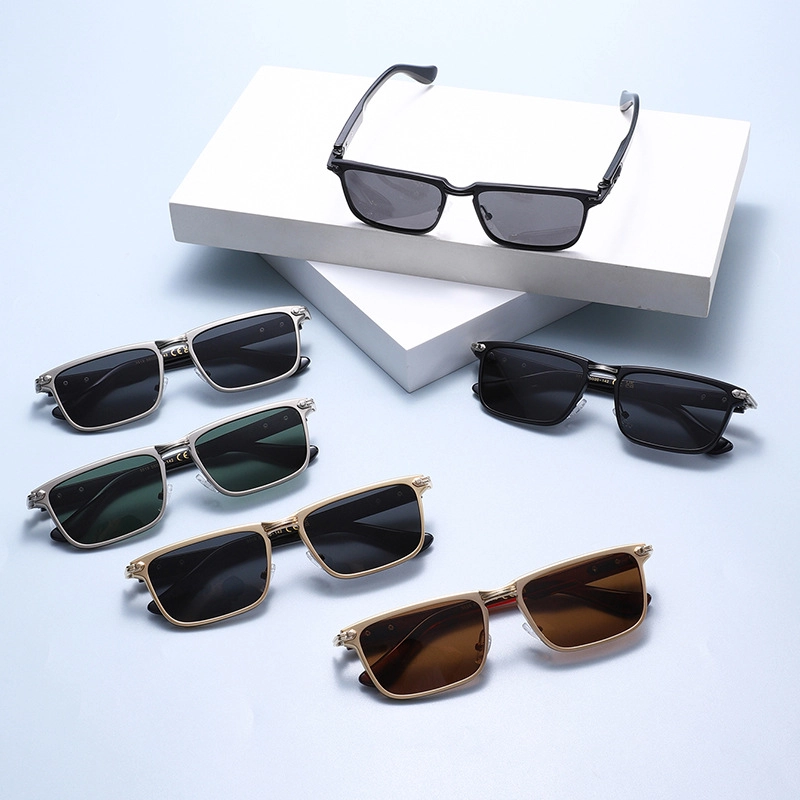
Gafas de sol polarizadas cuadradas de metal al por mayor, gafas de sol deportivas retro informales UV400 unisex con logotipo personalizado, venta al por mayor para distribuidores de tiendas físicas.
El modelo KARMT008 es un modelo unisex de gafas de sol polarizadas cuadradas de metal de alta gama, que combina un estilo retro con la practicidad del estilo deportivo casual. Montura robusta totalmente metálica disponible en varios colores de primera calidad. Las lentes polarizadas UV400 eliminan los reflejos molestos, ideales para conducir, practicar deportes al aire libre y para el uso diario en la calle.
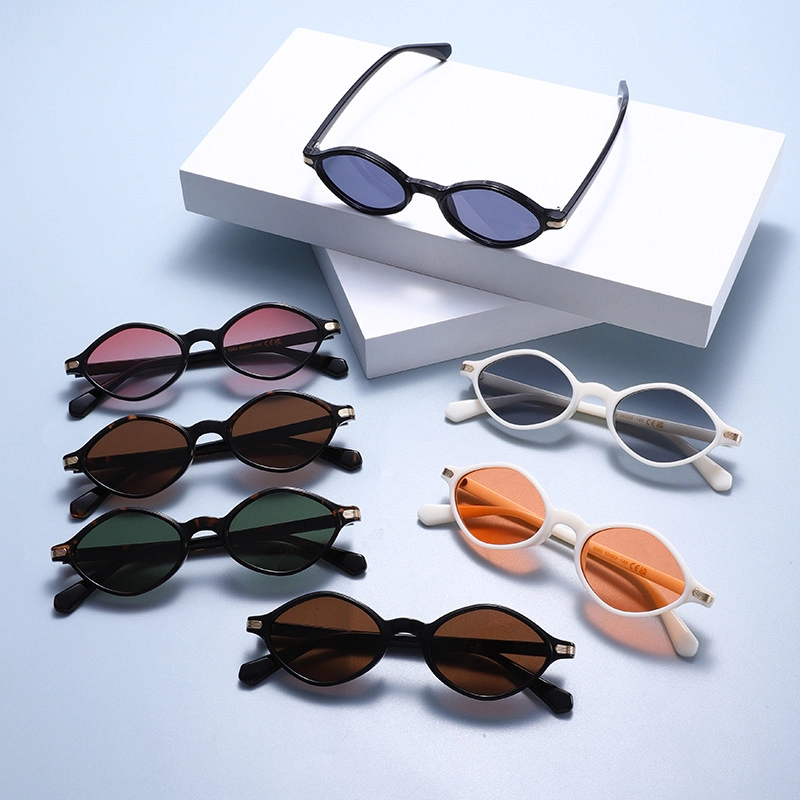
Gafas de sol ovaladas retro al por mayor, estilo europeo americano, UV400, unisex, a la moda, con logotipo personalizado.
El modelo KARPC017 son unas gafas de sol ovaladas de estilo europeo-americano vintage. Su clásica silueta ovalada y compacta se complementa con detalles decorativos metálicos de alta calidad en las patillas. La montura, ligera y con un peso de tan solo 21 g, cuenta con lentes con protección UV400. Disponibles en varios colores de moda para hombre y mujer.
Opción de inventario ideal para ópticas, tiendas de ropa, vendedores de comercio electrónico transfronterizo y propietarios de marcas. Admite surtido de colores mixtos, grabado láser en las patillas, embalaje neutro y personalización completa con marca propia.
Ponte en contacto con nosotros
Si tiene algún comentario o buena sugerencia, déjenos un mensaje; nuestro personal profesional se comunicará con usted lo antes posible.
NUEVAS DIMENSIONES EN GAFAS
Contactar con KARUSON
Correo electrónico:
WhatsApp/Teléfono:
DIRECCIÓN:
331 Sección B, Parque Creativo WanJia, No. 1 BUXIA Road, Distrito Tianhe, Ciudad de Guangzhou, Provincia de Guangdong, China.

© 2026 KARUSON. Todos los derechos reservados.
Facebook
Instagram
YouTube
TikTok
Linkedin