Como as lentes progressivas são fabricadas passo a passo?
- 1) De que forma o comprimento do corredor das lentes progressivas e a seleção da adição de potência impactam a adaptação do paciente, e como uma fábrica de óculos controla esses fatores durante a produção?
- 2) Quais são as tolerâncias de medição precisas (DP, altura de montagem, inclinação pantoscópica, distância vértice-córnea) que uma fábrica de óculos deve atender para evitar problemas de adaptação?
- 3) Passo a passo: Como as lentes progressivas são fabricadas usando a técnica de surfacing freeform — do design digital ao revestimento antirreflexo?
- 4) Para pacientes com alta prescrição/alta adição (ADD), quais materiais de lentes e escolhas de índice minimizam a espessura e as aberrações periféricas, e como a fábrica otimiza o acabamento da superfície?
- 5) Quais testes e instrumentos de controle de qualidade em linha uma fábrica de óculos deve usar para validar mapas de potência de lentes progressivas com critérios de aprovação/reprovação acionáveis?
- 6) Quais são as restrições realistas para pedidos de OEMs — quantidades mínimas de pedido, prazos de entrega e limites de personalização — ao trabalhar com uma fábrica de óculos para lentes progressivas?
1) De que forma o comprimento do corredor das lentes progressivas e a seleção da adição de potência impactam a adaptação do paciente, e como uma fábrica de óculos controla esses fatores durante a produção?
Responder:
- Por que isso importa: O comprimento do corredor e a ADD (distância entre a lente e o centro) definem a rapidez com que a potência muda da visão de longe para perto. Corredores curtos (por exemplo, 10–14 mm) concentram a mudança de potência, aumentando o astigmatismo periférico e a dificuldade de adaptação; corredores longos (16–22 mm) distribuem a mudança de potência, facilitando a visão intermediária, mas aumentando a necessidade de lentes mais altas. Combinações inadequadas de corredor/ADD são uma das principais causas de queixas dos pacientes.
- Como as fábricas modernas de óculos controlam isso:
- Prescrição e avaliação da armação: Captura precisa da prescrição (incluindo adição), distância interpupilar monocular, alturas de montagem, distância vértice-córnea, inclinação pantoscópica e geometria da armação. Essas informações capturam o comportamento do olhar em situações reais.
- Software de seleção de projeto: Utilize um software de projeto de forma livre que permita selecionar o comprimento do corredor de acordo com a altura livre vertical da estrutura. O software gera um mapa de potência (traçado de raios baseado em vergência) otimizado para o comprimento do corredor e o ADD especificados.
- Verificação por simulação de traçado de raios: Execute simulações ópticas (traçado de raios/frente de onda) para prever o desfoque do campo intermediário e o astigmatismo periférico para o corredor escolhido; repita o processo se a simulação prever oscilação ou desfoque excessivos.
- Parâmetros de produção: Implementar a estratégia de superfície (visão simples na superfície anterior versus progressiva freeform na superfície posterior) para posicionar a superfície progressiva onde minimize o astigmatismo indesejado. A superfície freeform na superfície posterior é comum porque preserva os revestimentos e a estética da superfície anterior.
- Verificação de marcação e instalação em laboratório: Forneça aos distribuidores as linhas de instalação marcadas e as alturas de instalação recomendadas. Se o espaço vertical da estrutura for insuficiente para o corredor escolhido, recomende um projeto de corredor mais curto ou uma estrutura diferente.
- Dica prática: Para quem usa óculos pela primeira vez ou para armações estreitas, escolha um corredor um pouco mais longo ou um modelo otimizado para pessoas de estatura menor. Uma fábrica de óculos responsável simulará, validará e sinalizará incompatibilidades entre o design e a armação antes da produção.
2) Quais são as tolerâncias de medição precisas (DP, altura de montagem, inclinação pantoscópica, distância vértice-córnea) que uma fábrica de óculos deve atender para evitar problemas de adaptação?
Responder:
- Metas de tolerância típicas do setor (prática da indústria; confirmar as especificações de controle de qualidade da fábrica):
- DP monocular: ±0,5 mm (aceita-se ±1,0 mm em alguns fluxos de produção em massa) — uma centralização mais precisa reduz a oscilação e as queixas de anisometropia.
- Altura de encaixe: ±0,5 mm (crítico para o alinhamento progressivo do corredor).
- Inclinação pantoscópica: ±2° (ajuste típico de 8° a 12°; desvios alteram a potência efetiva e a orientação do cilindro).
- Distância do vértice: ±1 mm do esperado (VD típico de 12 a 14 mm para óculos de adulto).
- Como essas tolerâncias afetam a adaptação:
- Erros na distância interpupilar (DP) e na altura de ajuste deslocam o mapa de potência progressiva em relação ao olho do usuário, causando visão turva, visão dupla ou efeito de "natação".
- Erros excessivos de inclinação pantoscópica rotacionam as zonas de potência e alteram a adição de potência efetiva nos ângulos de visão; pequenas alterações de inclinação produzem efeitos prismáticos mensuráveis perto da parte superior/inferior da lente.
- Como as fábricas de óculos garantem essas tolerâncias:
- Captura precisa do pedido: Exigir que os fornecedores informem a distância interpupilar monocular, a altura de montagem, a inclinação pantoscópica, o formato da armação e a distância vértice-córnea.
- Centralização CNC: Utilize estações de bloqueio e centralização motorizadas com sistemas de visão para centralizar as lentes em branco com uma precisão de ±0,2–0,5 mm.
- Marcação e verificação digital: Forneça diagramas de encaixe imprimíveis para verificação antes da aplicação da superfície.
- Medição pós-produção: Meça o mapa de potência e a centralização reais das lentes usando analisadores de lentes automatizados e registre os resultados nos registros de controle de qualidade do lote.
- Conselho prático para compradores: Exijam o relatório de medidas de profundidade de furo (PD) e altura de encaixe da fábrica e solicitem estatísticas de desvio (média e desvio padrão) para PD e altura em pedidos recentes, a fim de avaliar a capacidade do processo.
3) Passo a passo: Como as lentes progressivas são fabricadas usando a técnica de surfacing freeform — do design digital ao revestimento antirreflexo?
Responder:Etapa 0 — Recebimento e verificação do pedido:
- Registre a prescrição, adição (ADD), distância interpupilar monocular (DP), altura de adaptação, medidas da armação, inclinação pantoscópica e distância vértice-córnea. Valide a consistência da prescrição (por exemplo, verificação com lensômetro se estiver substituindo lentes existentes).Etapa 1 — Projeto óptico e geração de CAD:
- Utilize um software de design de lentes CAD/CAM para gerar um mapa de potência progressiva (superfície CAD de forma livre) usando algoritmos de traçado de raios que consideram a curvatura, a inclinação e a distância do vértice. Selecione o comprimento do corredor e a otimização periférica (controle do astigmatismo) para cada paciente.Etapa 2 — Programação CAM:
- Converter superfície CAD em trajetórias de ferramenta (código G) para uma máquina CNC de 5 eixos ou torno de diamante. Incluir tolerâncias para polimento e espessura do revestimento.Etapa 3 — Bloqueio e centralização:
- Fixe a lente bruta a um bloco alinhado com o centro óptico/próximo ao centro pretendido, utilizando estações de centragem automatizadas; a precisão alvo é de ±0,5 mm ou melhor.Etapa 4 — Geração / torneamento diamantado / usinagem CNC de superfícies:
- Usinar a superfície de forma livre no lado escolhido (normalmente a superfície traseira para tornos progressivos) usando ferramentas de diamante ou sintéticas de precisão sob refrigeração para remover o excesso de material e gerar a geometria polida.Etapa 5 — Polimento fino e verificação:
- Polir até obter o acabamento superficial final; medir a forma da superfície com perfilometria ou interferometria para confirmar se o erro da superfície está dentro das tolerâncias RMS ou de pico a vale especificadas.Etapa 6 — Remoção de espaçamento, bordas e blocos:
- Remova o bloco, ajuste a lente ao formato da armação (ou ao formato final da lente em branco), verifique a curva de encaixe e a integridade do cordão de fixação.Etapa 7 — Aplicação de revestimentos:
- Aplique uma camada de revestimento resistente a riscos e, em seguida, deposite revestimentos antirreflexo (AR) por deposição a vácuo/sputtering. Finalize com uma camada de acabamento hidrofóbica/oleofóbica. Realize a cura em estufa ou por UV, conforme necessário. Verifique a adesão do revestimento com testes de fita adesiva ou tração e a resistência à abrasão de acordo com as especificações de fábrica.Etapa 8 — Mapeamento de potência e controle de qualidade:
- Utilize mapeamento de potência 2D/3D (analisadores de lentes/mapeamento de frente de onda) para verificar a distribuição de potência, o valor agregado no eixo, a centralização e os defeitos de superfície. Compare o mapa de potência medido com a especificação CAD.Etapa 9 — Acabamento final das bordas, chanfros e inspeção:
- Polimento final das bordas para designs sem aro, verificação das dimensões do bisel, inspeção de defeitos estéticos e verificação final com o lensômetro.Etapa 10 — Embalagem e rastreabilidade:
- Registre os números de lote/série, cole uma etiqueta com os dados de medição e ajuste e embale com filme protetor. Mantenha registros de rastreabilidade vinculados às medições de controle de qualidade.
- Observações sobre os materiais: Este fluxo de trabalho aplica-se a peças fundidas e injetadas de termofixos e ao revestimento de forma livre fundido de CR-39, materiais de alto índice de refração e alguns materiais à base de poliuretano; o policarbonato geralmente requer ferramentas específicas e pré-tratamentos de revestimento devido à sua menor temperatura de transição vítrea.
4) Para pacientes com alta prescrição/alta adição (ADD), quais materiais de lentes e escolhas de índice minimizam a espessura e as aberrações periféricas, e como a fábrica otimiza o acabamento da superfície?
Responder:Conflitos entre materiais e índices:
- Plásticos de alto índice (1,67, 1,74) reduzem a espessura central e periférica para miopia elevada e altas prescrições positivas, mas aumentam a refletividade e podem aumentar ligeiramente a aberração cromática em comparação com o CR-39 de índice mais baixo (1,498).
- O policarbonato é resistente a impactos e fino, mas possui um valor Abbe mais alto (menor qualidade óptica) e maior dispersão cromática; não é o ideal se a clareza óptica for a principal prioridade.
- Designs de alto índice com superfície posterior asféricos/frontais/de forma livre: A combinação de material de alto índice com designs de superfície posterior asféricos ou totalmente de forma livre minimiza as aberrações oblíquas, adaptando a geometria da superfície à prescrição.Estratégias de otimização de fábrica:
- Utilize uma prótese progressiva de forma livre na superfície posterior para manter a superfície anterior otimizada para fins estéticos e minimizar a aberração esférica induzida.
- Implemente a compensação de projeto específica para cada índice no modelo CAD (o índice de refração afeta a curvatura dos raios e a potência efetiva). Os softwares de projeto modernos incluem dados de Abbe e índice de refração do material como entrada.
- Para graus positivos elevados, evite curvas de base excessivas; uma curva de base mais plana reduz a espessura da borda, mas pode aumentar as aberrações fora do eixo — busque o equilíbrio com um acabamento personalizado.
- Recomende o uso de filmes de alto índice apenas quando a espessura ou o peso forem inaceitáveis; simule a função de dispersão de ponto e o desfoque periférico com diferentes índices para mostrar as vantagens e desvantagens.
- Dica prática para compradores: solicite à fábrica de óculos mapas de espessura simulados e um mapa de aberração periférica previsto para os materiais candidatos e escolha o melhor equilíbrio entre conforto e nitidez óptica.
5) Quais testes e instrumentos de controle de qualidade em linha uma fábrica de óculos deve usar para validar mapas de potência de lentes progressivas com critérios de aprovação/reprovação acionáveis?
Responder:Instrumentos essenciais de controle de qualidade e o que eles medem:
- Analisador de lentes/mapeador de potência automatizado (2D/3D): Gera um mapa de potência e verifica a esfera/cilindro no eixo, a adição de potência na altura de montagem designada e a distribuição de potência ao longo do corredor progressivo. Critérios de aprovação: adição no eixo dentro de ±0,12 D da especificação; diferença RMS do mapa de potência abaixo do limite de fábrica.
- Lensômetro (manual/digital): Verifica a esfera/cilindro e o eixo no centro da lente e nos pontos de fixação do olhar designados.
- Interferômetro/perfilômetro: Mede o erro de forma da superfície (pico a vale e RMS) após o aplainamento/polimento. Os critérios de aprovação estão vinculados às especificações do projeto (por exemplo, erro de forma da superfície < X nm RMS, dependendo dos padrões de fábrica).
- Estações de inspeção visual (100–300 lux) e scanners de defeitos estéticos: Verificam inclusões, arranhões e defeitos de revestimento.
- Testadores de adesão e abrasão para revestimentos: Validam a adesão antirreflexo após a deposição e a resistência à abrasão para revestimentos duros.
- Câmeras de verificação de centralização e bloqueio: Confirmam o posicionamento do bloco e a centralização final com uma precisão de ±0,5 mm.Estratégia recomendada para aprovação/reprovação:
- Defina as métricas críticas para a qualidade (CTQ): erro de potência no eixo, precisão da adição, centralização e erro de superfície.
- Registre cada medição de lente em um banco de dados rastreável; execute gráficos de CEP (controle estatístico de processo) com base na média e no desvio padrão para esses CTQs (Características Críticas de Qualidade).
- Rejeite e retrabalhe as lentes que não atendem aos critérios de qualidade críticos (CTQs). Para lentes progressivas, mesmo pequenas variações sistemáticas são inaceitáveis — retrabalhe em vez de enviar peças com defeito.
- Conselho prático para compradores: solicite a ficha técnica de controle de qualidade da fábrica e os gráficos SPC recentes para as métricas CTQ; isso revela a estabilidade e a maturidade do processo.
6) Quais são as restrições realistas para pedidos de OEMs — quantidades mínimas de pedido, prazos de entrega e limites de personalização — ao trabalhar com uma fábrica de óculos para lentes progressivas?
Responder:Restrições típicas (variam conforme a escala da fábrica):
- Quantidades mínimas de encomenda (MOQ): Para designs e materiais progressivos padrão em estoque, as fábricas geralmente aceitam pequenos lotes (1 a 10 dúzias), mas produções OEM totalmente personalizadas de freeform podem exigir MOQs mais altas (por exemplo, 100 a 500 pares) para justificar a configuração CAM e as ferramentas. Muitas fábricas oferecem freeform digital sob demanda em baixo volume, sem MOQ para revestimentos padrão, mas revestimentos personalizados ou impressão de marca geralmente exigem MOQ.
- Prazos de entrega:
- Peças em estoque ou semiacabadas com designs comuns: 3 a 7 dias úteis.
- Polimento progressivo de forma livre completo com revestimentos padrão: 5 a 12 dias úteis.
- Grandes produções OEM com personalização de marca/revestimento/processo: 3 a 6 semanas, dependendo da programação dos lotes de revestimento e das ferramentas.
- Limites de personalização:
- A superfície de forma livre permite uma personalização óptica praticamente ilimitada (corredores personalizados, mapas de olhar personalizados). Personalizações físicas, como impressão em lentes, realidade aumentada multicolorida ou composições químicas hidrofóbicas especiais, podem aumentar a quantidade mínima de encomenda e o prazo de entrega.
- Tratamentos de borda específicos para cada tipo de moldura ou padrões de furação sem aro são comumente suportados, mas exigem gabaritos de moldura exatos.Como negociar e confirmar:
- Solicite uma matriz de capacidade OEM clara: quantidade mínima de encomenda por tipo de produto, prazos de entrega, materiais suportados e ciclos de revestimento.
- Solicite uma amostra piloto (pagamento por amostra) para validar o ajuste e o desempenho óptico antes de se comprometer com uma quantidade mínima de encomenda (MOQ) grande.
- Confirme a política de devolução/retrabalho e os critérios de aceitação para falhas de encaixe relatadas pelo cliente.
- Dica para o comprador: Priorize uma fábrica que publique prazos de entrega realistas e esteja disposta a produzir pequenos lotes piloto com critérios claros de aceitação de controle de qualidade.
Conclusão — Vantagens de fazer parceria com uma fábrica de óculos experiente como a Karuson.Trabalhar com uma fábrica de óculos profissional que combina modelagem CAD/CAM de forma livre, controle de qualidade rigoroso (mapeamento de potência, interferometria), processos alinhados com as normas ISO/ANSI e termos OEM transparentes reduz o risco de adaptação, melhora as taxas de ajuste na primeira tentativa e acelera o tempo de lançamento no mercado. Um parceiro experiente irá pré-validar a compatibilidade entre corredor e armação, fornecer relatórios de distância interpupilar/altura de montagem e oferecer recomendações de materiais baseadas em simulações para equilibrar espessura, peso e clareza óptica. Para lentes progressivas personalizadas ou de marca branca, essa capacidade minimiza devoluções e protege a satisfação do usuário final.
Para solicitar um orçamento ou discutir um pedido piloto, entre em contato conosco pelo e-mail nicole@karusonco.com ou visite o site www.karusonco.com.
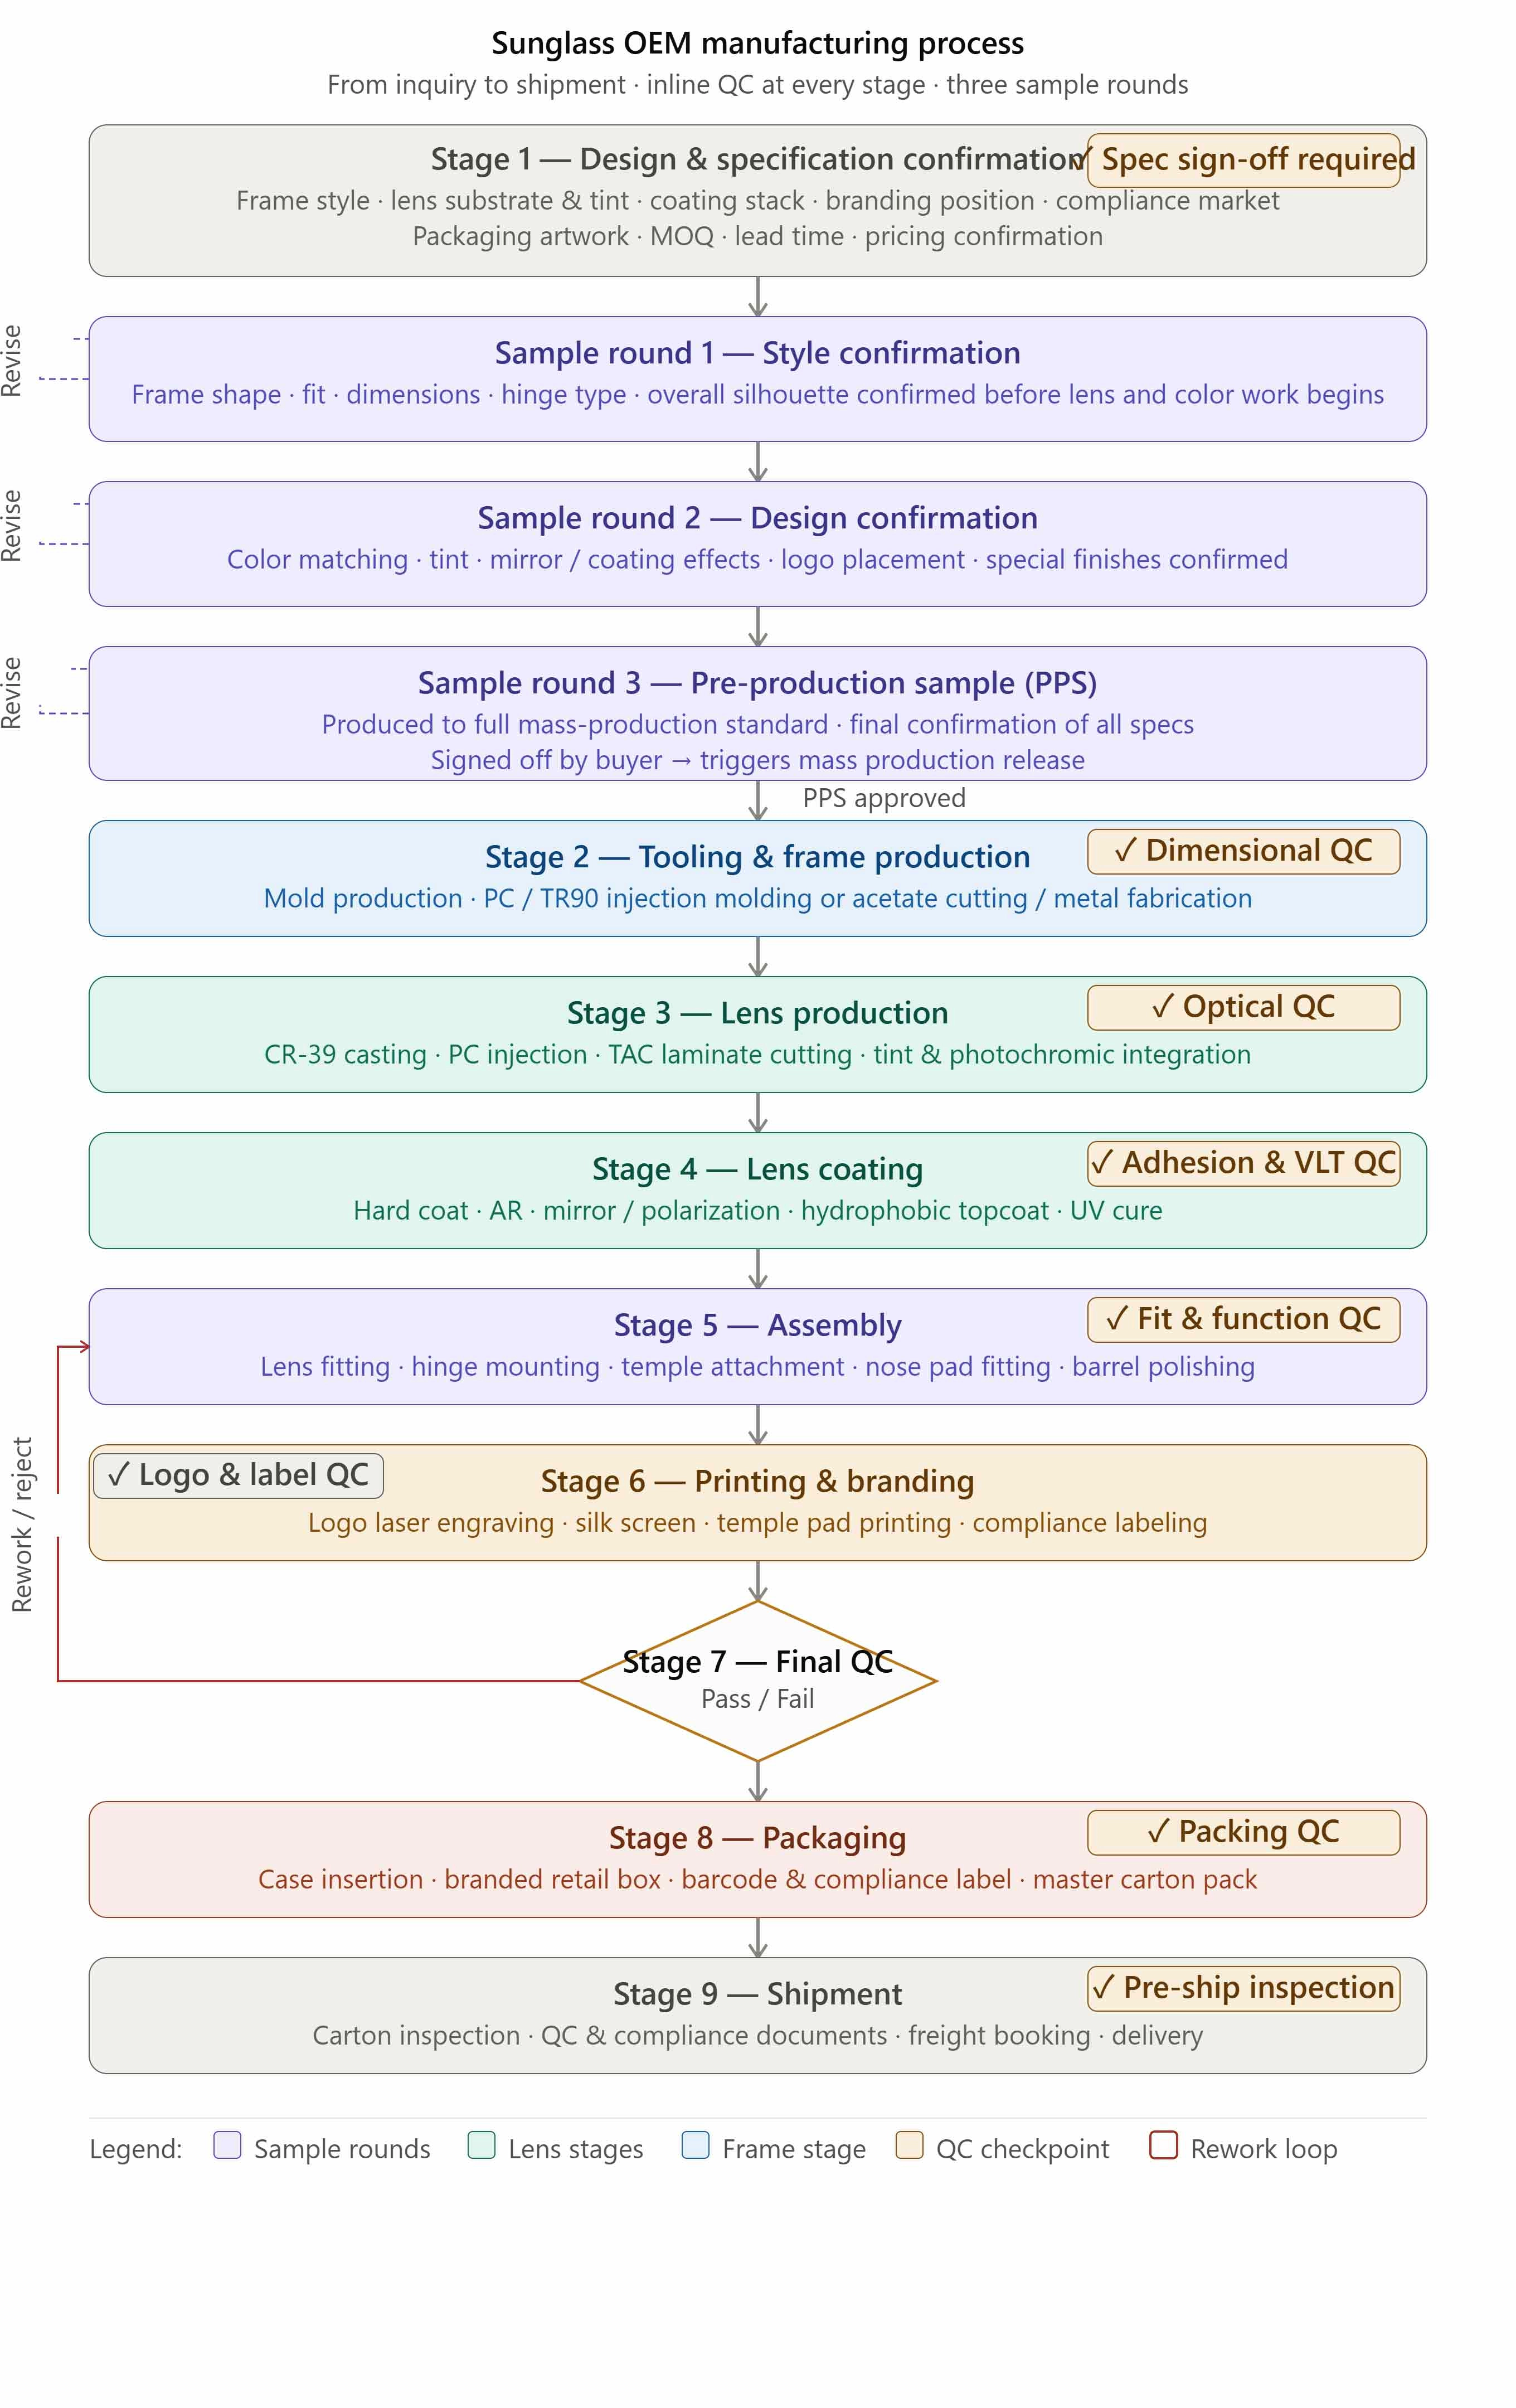
Como os óculos de sol são fabricados: um guia completo sobre o processo de fabricação OEM.
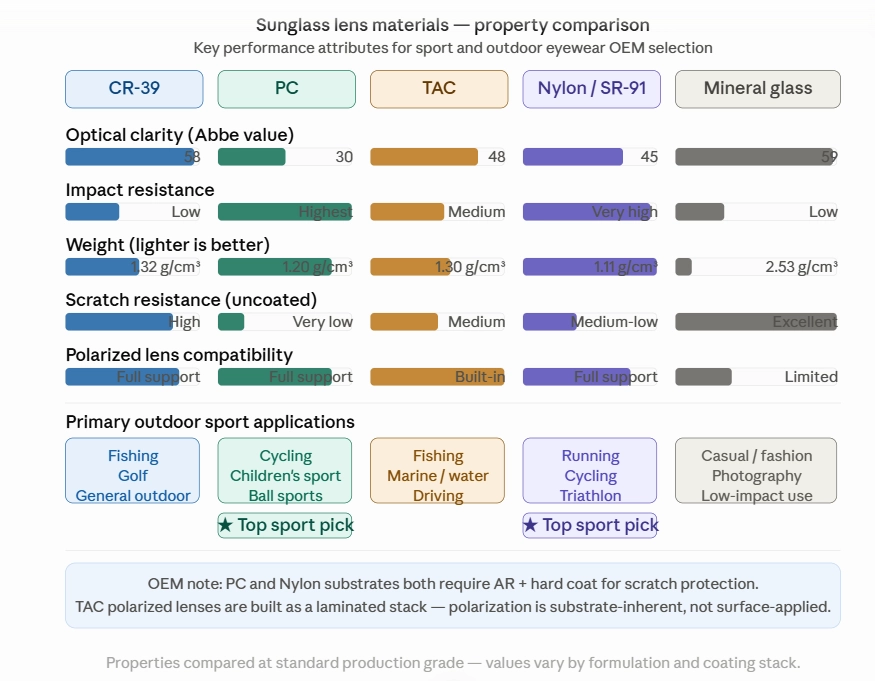
Comparação de materiais para lentes de óculos de sol: CR-39, PC, TAC, Nylon e Vidro Mineral
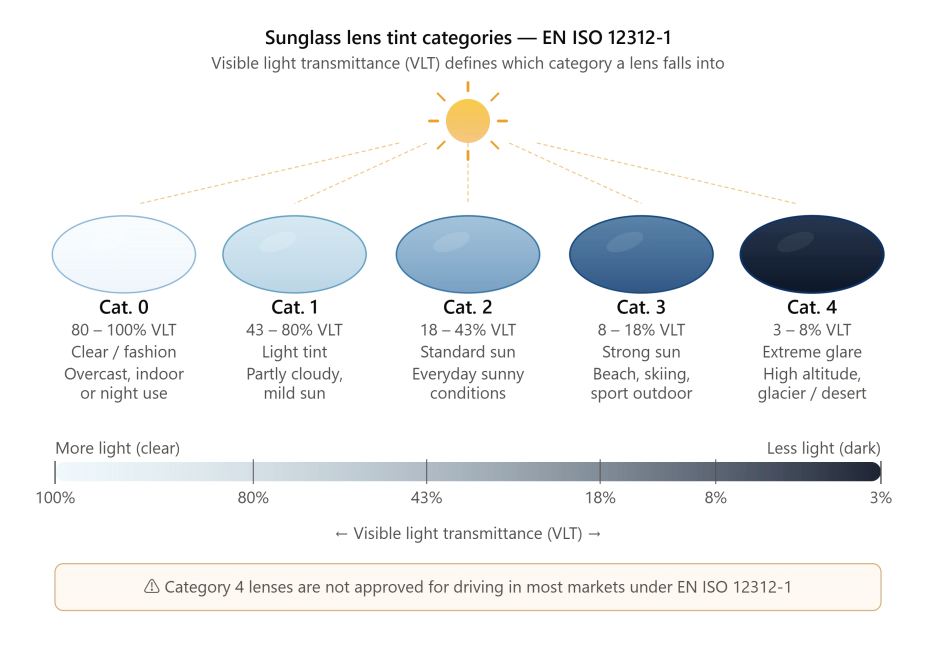
Categorias de tonalidades de lentes de óculos de sol explicadas: um guia completo sobre a transmissão de luz visível para marcas de óculos OEM.
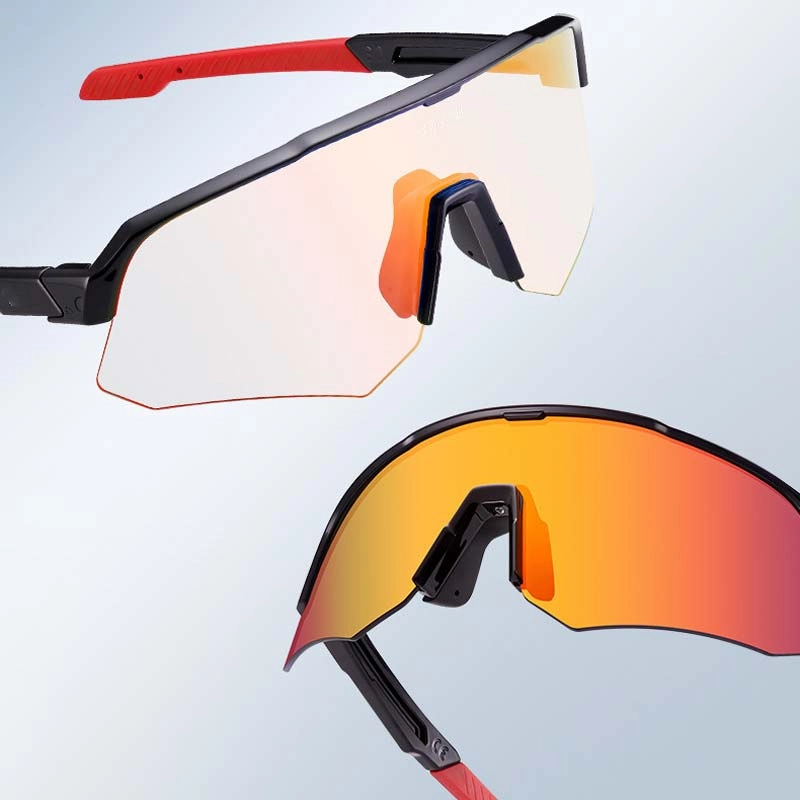
Lentes fotocromáticas OEM: tecnologia, opções personalizadas e guia de fornecimento B2B
Lentes de óculos de sol com grau para miopia: Guia completo sobre óptica, processo de produção e seleção de materiais.
Óculos de Sol Polarizados com Revestimento Antirreflexo: Guia de Especificações Técnicas OEM para Óculos de Sol para Uso Náutico e em Esportes Aquáticos
Você também pode gostar
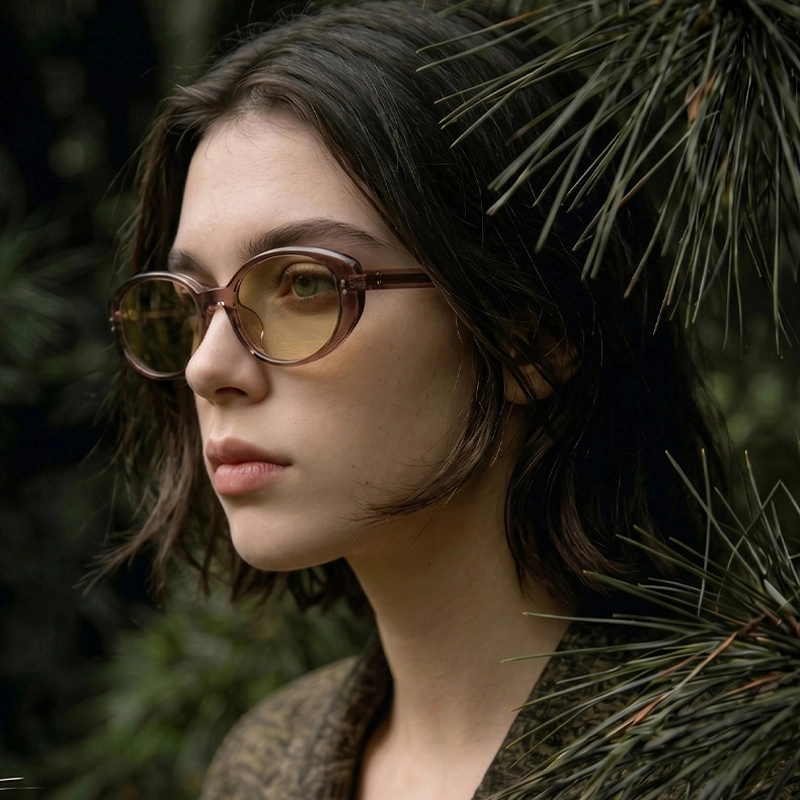
Óculos de Sol Oval Estilo Olho de Gato Ultraleves em Acetato | Hastes com Núcleo Metálico, Lentes em Policarbonato com Proteção UV400 | Estilo Retrô Coreano | Atacado OEM
O modelo JL1017 é um óculos de sol oval gatinho retrô coreano, lançamento de 2026, confeccionado em acetato ultraleve premium com hastes reforçadas com núcleo de metal. Pesando apenas 23,3g, proporciona uma experiência de uso excepcionalmente leve, com uma estética vintage refinada que se alinha às tendências atuais da moda coreana e do Leste Asiático, bem como à demanda global pelo estilo retrô. Este modelo unissex, voltado para o público feminino, possui lentes de policarbonato com proteção UV400, tornando-o um produto ideal para boutiques de óculos de médio a alto padrão, varejistas de moda, vendedores internacionais e marcas próprias. Oferecemos suporte para atacado com baixa quantidade mínima de pedido (MOQ), reposição rápida de estoque e personalização completa OEM/ODM para atender parceiros de todos os portes.
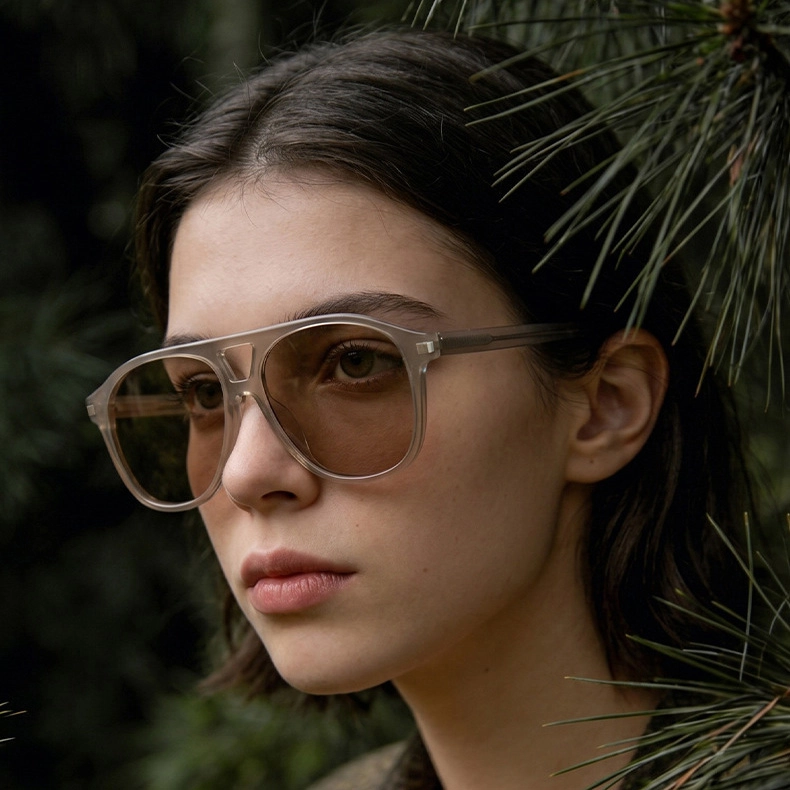
Óculos de Sol Aviador Ultraleves em Acetato | Hastes com Núcleo Metálico e Lentes de Policarbonato com Proteção UV400 | Atacado OEM
O modelo JL1013 é um óculos de sol aviador ultraleve em acetato, lançamento de 2026, com silhueta clássica de ponte dupla e hastes reforçadas com núcleo de metal. Pesando apenas 30,9g, proporciona uma experiência de uso leve e premium, com uma estética retrô luxuosa que se alinha às tendências da moda urbana. Este modelo unissex possui lentes de policarbonato com proteção UV400 e é ideal para boutiques de óculos de médio a alto padrão, varejistas de moda, vendedores internacionais e marcas próprias. Oferecemos suporte para atacado com baixo MOQ misto, reposição rápida de estoque e personalização completa OEM/ODM para atender parceiros de todos os portes.
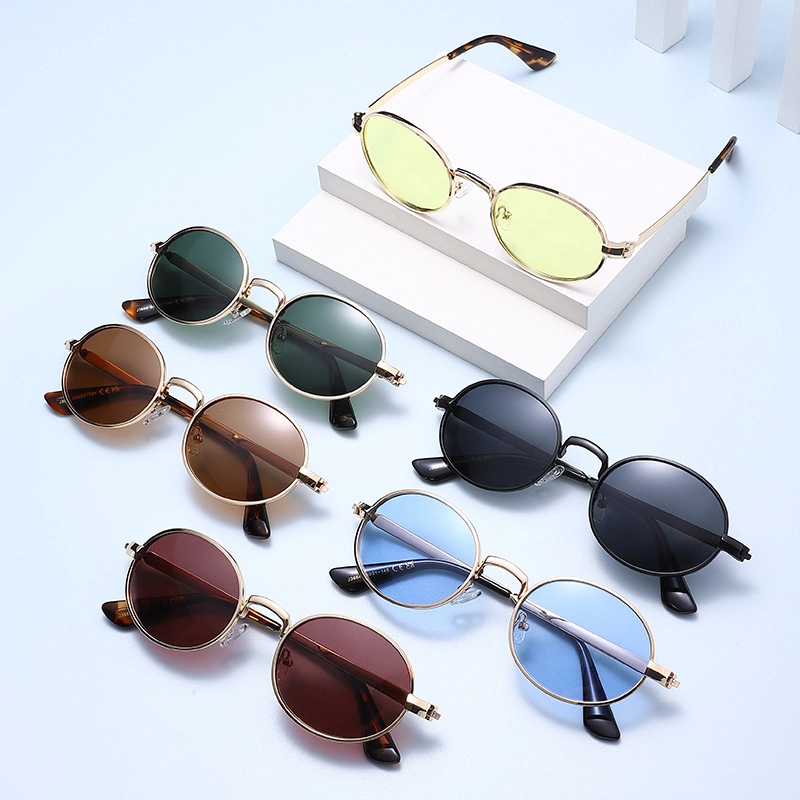
Óculos de Sol Redondos Vintage Polarizados | Armação de Metal com Proteção UV400 e Hastes em Tartaruga | Unissex | Atacado OEM
O modelo KARMT009 é um óculos de sol redondo polarizado vintage atemporal, com armação em liga metálica premium e ponteiras das hastes com padrão tartaruga. Sua estética retrô clássica e unissex alinha-se às tendências da moda europeia e americana, oferecendo apelo consistente para óticas, lojas físicas e vendedores internacionais. Equipado com lentes polarizadas UV400 e disponível em mais de 7 cores em estoque, este modelo permite pedidos mistos com baixa quantidade mínima e personalização completa para marcas próprias — tornando-se um produto básico de baixo risco para distribuidores consolidados, varejistas tradicionais e marcas de óculos emergentes.
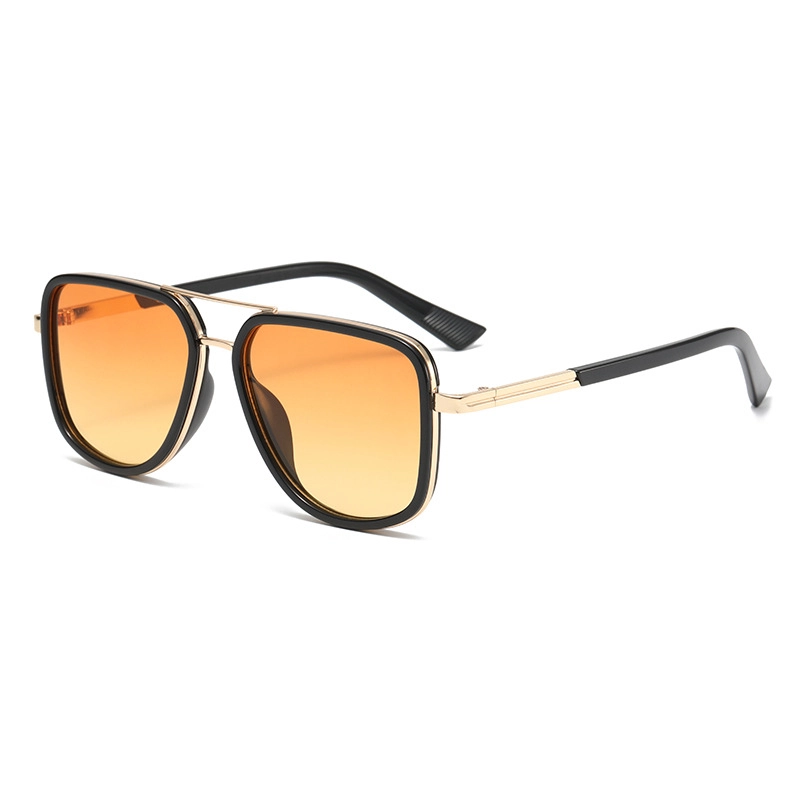
Óculos de Sol Aviador Quadrados com Ponte Dupla | Armação em Policarbonato com Proteção UV400 e Lentes Polarizadas Opcionais | Unissex | Atacado
Entre em contato conosco
Se tiver algum comentário ou sugestão, deixe-nos uma mensagem; nossa equipe especializada entrará em contato o mais breve possível.
NOVAS DIMENSÕES EM ÓCULOS
Contate a KARUSON
E-mail:
WhatsApp/Telefone:
Endereço:
331 Seção B, Parque Criativo WanJia, nº 1 Rua BUXIA, Distrito de Tianhe, Cidade de Guangzhou, Província de Guangdong, China.
© 2026 KARUSON. Todos os direitos reservados.
Facebook
Instagram
YouTube
TikTok
LinkedIn