


Por que os óculos de sol TR são mais econômicos de produzir?
- 1. Como calculo o custo real por par de óculos de sol TR de uma fábrica de óculos, incluindo amortização de ferramentas, perda de rendimento, retrabalho e frete?
- 2. Especificamente, quais diferenças de processo tornam as estruturas TR mais baratas do que as estruturas de acetato de celulose em larga escala?
- 3. Quais escolhas de projeto de molde (número de cavidades, canal quente, ventilação, tipo de aço) reduzem significativamente o custo unitário dos óculos de sol TR — e quais compensações afetam a qualidade?
- 4. Quais inspeções e testes de controle de qualidade os compradores devem exigir de uma fábrica de óculos de sol TR para garantir proteção UV400, polarização, resistência a impactos e fadiga da armação — e quais tolerâncias são aceitáveis?
- 5. Como funcionam normalmente as quantidades mínimas de encomenda (MOQ), as estruturas de pagamento de ferramentas e as opções de financiamento com as fábricas de óculos chinesas, para que os compradores possam reduzir os custos iniciais?
- 6. Quais são os prazos de entrega realistas e os gargalos comuns na produção de óculos de sol TR (moldagem por injeção, revestimento/lapidação de lentes, montagem) e como posso otimizá-los?
- Resumo final
Por que os óculos de sol TR são mais econômicos de produzir — Análises da Eyewear Factory
Este artigo responde a seis perguntas técnicas específicas que compradores e gerentes de produto frequentemente fazem sobre a fabricação de óculos de sol TR (TR-90) em uma fábrica de óculos. Ele inclui orientações práticas sobre moldagem por injeção, amortização de ferramentas, inspeção de controle de qualidade, verificação de lentes polarizadas e revestimento UV400, estratégia de quantidade mínima de pedido (MOQ) e gargalos na cadeia de suprimentos.
1. Como calculo o custo real por par de óculos de sol TR de uma fábrica de óculos, incluindo amortização de ferramentas, perda de rendimento, retrabalho e frete?
Muitas calculadoras de custos online omitem a amortização de ferramentas, a perda de rendimento e o retrabalho de controle de qualidade. Utilize um modelo de custo unitário dividido nestas categorias: matérias-primas, custos variáveis de fabricação (tempo de ciclo, mão de obra, energia), acabamento e montagem, embalagem e frete de entrada/saída, controle de qualidade e retrabalho, e amortização de ferramentas. Siga esta abordagem passo a passo:
- Detalhe os custos diretos: resina e lentes em branco, dobradiças/parafusos, plaquetas nasais, revestimentos (UV400 ou antirrisco), película polarizada, se utilizada. Na fábrica, esses itens são rastreados como itens da lista de materiais.
- Calcule o custo de produção por cavidade com base no tempo de ciclo. Exemplo de método: (taxa horária da máquina / peças por hora) + mão de obra por peça + consumíveis. O ciclo de moldagem por injeção e a quantidade de cavidades influenciam significativamente esse custo.
- Adicione acabamento e montagem: lapidação/bloqueio das lentes, soldagem ultrassônica ou montagem com parafusos e acabamento da superfície. O acetato exige mais polimento manual; os moldes de injeção TR geralmente reduzem o trabalho de acabamento em 10 a 40% em comparação com armações de acetato com acabamento manual.
- Estime as perdas de rendimento e o retrabalho: obtenha o rendimento de primeira passagem (RPP) da fábrica. Se o RPP for igual a 95%, adicione 5,3% aos custos unitários (fator 1/0,95). Calcule o custo do retrabalho separadamente se as unidades retrabalhadas passarem na inspeção final após a mão de obra adicional.
- Amortização de ferramentas: Custo da ferramenta / (vida útil esperada × número de cavidades) = custo da ferramenta por peça. Por exemplo, uma ferramenta de 4 cavidades com uma vida útil projetada de 200.000 injeções e um custo de US$ 20.000 resulta em uma amortização de ferramenta de US$ 20.000 / (200.000 × 4) = US$ 0,025 por peça. (Ajuste a vida útil projetada com base na classe do aço do molde e no plano de manutenção.)
- Frete e taxas: incluem transporte terrestre até o porto, frete marítimo/aéreo, seguro, direitos aduaneiros e entrega local. Utilize o custo de desembarque por kg e, em seguida, aloque por peso unitário.
- Fórmula final (por unidade): (Material + Fabricação + Acabamento + Embalagem) × (1 / FPY) + Provisão para retrabalho + (Amortização de ferramentas) + Frete e impostos alocados + Margem.
Por que isso é importante: a amortização de ferramentas torna-se insignificante em altos volumes; para baixos volumes (MOQ de 500 a 2.000 unidades), as ferramentas podem representar um custo dominante. Consulte sua fábrica de óculos para obter informações sobre o FPY real e a vida útil projetada do molde, a fim de evitar subestimar o custo total de aquisição.
2. Especificamente, quais diferenças de processo tornam as estruturas TR mais baratas do que as estruturas de acetato de celulose em larga escala?
Respostas que afirmam que o TR é mais barato sem levar em conta o contexto do processo são incompletas. As vantagens de custo do TR (poliamida termoplástica, por exemplo, resinas do tipo Grilamid TR) decorrem do fluxo de fabricação, da intensidade de mão de obra e das taxas de refugo:
- Moldagem por injeção versus usinagem CNC/corte: A TR utiliza moldagem por injeção, que proporciona alta produtividade, ciclos de produção curtos e fabricação de múltiplas cavidades. O acetato de celulose normalmente requer corte em chapa, fresagem, colagem (para modelos laminados) e polimento manual extensivo — cada etapa adiciona mão de obra e tempo de inspeção.
- Requisitos de acabamento mais baixos: as peças de TR geralmente saem do molde com a textura final e tolerâncias dimensionais rigorosas, reduzindo o acabamento manual e o retrabalho. O acetato frequentemente precisa de polimento de bordas e correspondência de cores manual, aumentando as horas de trabalho por peça.
- Desperdício e rendimento: O corte de acetato produz mais sobras e peças rejeitadas; o rendimento de material para peças em acetato é menor. Os rendimentos de TR moldadas por injeção tendem a ser maiores quando os moldes são otimizados, reduzindo o desperdício de material por unidade.
- A durabilidade reduz a exposição a RMA: a flexibilidade da TR reduz as quebras durante a montagem e o transporte, diminuindo os custos ocultos (devoluções, gestão de garantia). Isso reduz o custo total de propriedade para a marca.
- Efeito de escala das ferramentas: Os moldes de injeção representam um investimento inicial maior, mas escalam extremamente bem. Acima de certos volumes (frequentemente vários milhares de pares), a vantagem de custo por unidade da tecnologia TR torna-se acentuada devido à amortização das ferramentas e aos tempos de ciclo mais rápidos.
3. Quais escolhas de projeto de molde (número de cavidades, canal quente, ventilação, tipo de aço) reduzem significativamente o custo unitário dos óculos de sol TR — e quais compensações afetam a qualidade?
Aos iniciantes, costuma-se dizer que "mais cavidades = menor custo". A realidade, porém, exige um equilíbrio entre tempo de ciclo, complexidade, capacidade da máquina de injeção e controle de qualidade.
- Número de cavidades: Mais cavidades reduzem a amortização do ciclo de moldagem, mas aumentam o custo e a complexidade das ferramentas. Para armações de óculos finas e ricas em detalhes, de 2 a 8 cavidades são comuns. Um número muito alto de cavidades pode causar preenchimento desigual, maior empenamento e desafios relacionados a tolerâncias rigorosas.
- Sistemas de canais quentes: Um sistema de canais quentes reduz o desperdício de material e o tempo de ciclo para algumas geometrias, mas aumenta o custo do molde e a necessidade de manutenção. O uso de canais quentes se justifica quando o custo da resina ou a redução de desperdício superam o maior custo da ferramenta e a complexidade de manutenção.
- Localização dos canais de alimentação e dos pontos de injeção: Um bom sistema de canais de injeção minimiza marcas de afundamento nas faces visíveis. O posicionamento inadequado dos pontos de injeção leva a acabamentos extras ou peças rejeitadas. Projetistas de moldes experientes posicionam os pontos de injeção em locais discretos e garantem um fluxo equilibrado para evitar defeitos estéticos.
- Grau e dureza do aço: os aços H13 ou P20 são típicos; aços ferramenta de grau superior prolongam a vida útil do molde e reduzem a manutenção a longo prazo, mas aumentam o custo inicial. A escolha deve ser baseada na vida útil projetada da injeção e na abrasividade esperada dos aditivos/pigmentos.
- Resfriamento e otimização do ciclo: Circuitos de resfriamento adequados reduzem o tempo de ciclo e minimizam a deformação. O resfriamento eficaz do molde pode melhorar significativamente a produtividade — uma alavanca direta para redução de custos em fábricas de moldagem por injeção, onde as horas de máquina são faturadas.
- Ventilação e desmoldagem: Uma ventilação adequada evita marcas de queimadura; o design do extrator afeta a velocidade de manuseio e a integridade da peça. Preste atenção às forças de desmoldagem em ranhuras de lentes delicadas para evitar microfissuras.
Desvantagens: a escolha de projetos de moldes com custo unitário ultrabaixo pode aumentar o refugo, gerar problemas estéticos ou reduzir a vida útil do molde. Solicite à fábrica dados de capacidade do processo (Cpk), relatórios de balanceamento de cavidades e dados de amostras de produção antes de aprovar as ferramentas de produção finais.
4. Quais inspeções e testes de controle de qualidade os compradores devem exigir de uma fábrica de óculos de sol TR para garantir proteção UV400, polarização, resistência a impactos e fadiga da armação — e quais tolerâncias são aceitáveis?
Listas de verificação genéricas de controle de qualidade omitem verificações ópticas e mecânicas críticas. Exija testes documentados vinculados a normas e critérios de aceitação.
- Proteção UV: Solicite um relatório de transmissão de lentes que verifique a conformidade com a norma ISO 12312-1 (óculos de sol), demonstrando a transmissão de UV abaixo dos limites regulamentares para as categorias especificadas (por exemplo, categoria 3). Muitos laboratórios fornecem curvas de transmitância espectral; solicite os dados brutos do espectrofotômetro e a declaração de aprovação/reprovação.
- Eficiência de polarização: Para lentes polarizadas, solicite um relatório de polarímetro ou espectrofotômetro que mostre a eficiência de polarização (grau de polarização). Lentes polarizadas de alta qualidade normalmente apresentam eficiência de polarização superior a 90%; os relatórios de fábrica devem incluir o método de teste e os instrumentos utilizados.
- Resistência a impactos/distorção óptica: Os óculos de sol para o consumidor são frequentemente testados de acordo com as normas EN ISO ou ANSI. Para distorção óptica e nitidez, são necessários dados de conformidade e testes de visualização de amostras; para aplicações de segurança, siga a norma ANSI Z87.1 ou as normas locais aplicáveis.
- Fadiga da armação e ciclos de dobradiça: Os compradores geralmente solicitam testes de ciclo das dobradiças das hastes (normalmente de 5.000 a 10.000 ciclos) e retenção de torque. Solicite registros de testes indicando os ciclos realizados, o modo de falha e as tolerâncias pós-teste (por exemplo, a porcentagem de alteração do torque da dobradiça).
- Tolerâncias dimensionais: Para armações de plástico, as tolerâncias padrão geralmente variam de ±0,2 a 0,5 mm, dependendo da criticidade da característica. Defina previamente as tolerâncias para a largura do sulco da lente, o ângulo da haste e a inclinação pantoscópica para evitar problemas de montagem e encaixe inadequado das lentes finais.
- Adesão à superfície e ao revestimento: Para revestimentos UV400 e antirriscos, são necessários relatórios de testes de adesão e abrasão (abrasão Taber ou similar) e testes de adesão por corte cruzado, quando aplicável.
Ao lançar novos revestimentos de lentes ou fornecedores de polarização, solicite à fábrica amostras de certificados de análise (CoA) e relatórios de laboratório de terceiros acreditados. Mantenha um plano de inspeção de controle de qualidade (IQC, IPQC, FQC) que corresponda a esses testes e especifique os níveis de AQL aceitáveis para defeitos estéticos.
5. Como funcionam normalmente as quantidades mínimas de encomenda (MOQ), as estruturas de pagamento de ferramentas e as opções de financiamento com as fábricas de óculos chinesas, para que os compradores possam reduzir os custos iniciais?
Iniciantes esperam um único número de MOQ (quantidade mínima de pedido). Na realidade, o MOQ e as condições de pagamento são negociáveis e estão ligados ao risco de ferramentas e aos fluxos da cadeia de suprimentos.
- Quantidade mínima de encomenda (MOQ) versus ferramental: As fábricas geralmente cotam quantidades mínimas de encomenda menores se o comprador pagar o custo total do ferramental antecipadamente. Por outro lado, para reduzir o investimento inicial do comprador, algumas fábricas dividem o custo do ferramental em 50/50 (comprador/fábrica) com uma quantidade mínima de encomenda maior para garantir a recuperação do custo. Espere flexibilidade: para clientes já estabelecidos, a amortização do ferramental pode ser adicionada ao preço unitário em vez de um valor fixo.
- Etapas de pagamento: As estruturas padrão são: 30% de entrada para ferramentas e primeiros materiais, 40% no início da produção em massa e 30% antes do envio. Negocie etapas vinculadas à aprovação da amostra, aprovação da produção piloto e documentos de envio para reduzir riscos.
- Programas de consignação e estoque: Compradores maiores podem negociar estoque em consignação ou gestão de estoque pelo fornecedor para suavizar o fluxo de caixa. Para novos compradores, solicite remessas escalonadas para coincidir com os cronogramas de lançamento no varejo e reduzir os custos de manutenção de estoque.
- Financiamento de terceiros e garantia fiduciária: Os compradores utilizam cada vez mais acordos de garantia fiduciária ou cartas de crédito, ou trabalham com empresas de factoring que financiam ferramentas em troca de cronogramas de produção previsíveis. Utilize essas opções para preservar o capital de giro e, ao mesmo tempo, garantir a capacidade de produção de ferramentas.
- Táticas de otimização de MOQ: reduzir a complexidade do SKU (menos cores ou variantes de lentes) para atingir volumes maiores por SKU; usar uma única ferramenta compartilhada com inserções intercambiáveis para pequenas alterações estéticas; ou começar com uma ferramenta de 2 cavidades e atualizar posteriormente.
Sempre exija cláusulas escritas sobre a propriedade e a manutenção das ferramentas. Se você financiar uma ferramenta, esclareça se ela permanecerá com a fábrica, os termos de transferência e o cronograma de manutenção vitalícia para proteger sua propriedade intelectual e custos futuros.
6. Quais são os prazos de entrega realistas e os gargalos comuns na produção de óculos de sol TR (moldagem por injeção, revestimento/lapidação de lentes, montagem) e como posso otimizá-los?
Respostas curtas online subestimam a coordenação entre testes de moldes, acabamento de lentes e revestimentos. Cronogramas típicos (variáveis conforme a capacidade da fábrica e a época do ano): projeto e construção de ferramentas de 4 a 10 semanas, teste de molde e primeiro artigo de 1 a 2 semanas, produção piloto e otimização de 1 a 2 semanas, produção em massa de 2 a 6 semanas, dependendo do tamanho do pedido e da carteira de pedidos. Gargalos e soluções:
- Prazo de entrega de ferramentas: A produção acelerada de ferramentas é possível com alta qualidade e custo; paralelize o projeto da peça e o projeto de dispositivos/ferramentas para reduzir semanas de prazo. Aprove os desenhos de ferramentas 2D/3D rapidamente para evitar atrasos.
- Testes de moldes e PPAP: Planeje de 1 a 3 iterações de teste. É necessário um pequeno lote piloto (centenas de peças) para validação do sistema de injeção, resfriamento e acabamento antes da produção em larga escala.
- Acabamento e revestimentos de lentes: as cabines de lapidação, antirrisco e revestimento UV400 geralmente são recursos compartilhados. Reserve fornecedores de revestimento e polarização de lentes com antecedência ou busque fábricas verticalmente integradas que controlem o processamento das lentes para reduzir as transferências e o tempo de transporte.
- Balanceamento da linha de montagem: Etapas de montagem manual (inserção de dobradiças, aperto de parafusos, inserção de lentes) podem ser gargalos. Otimize com gabaritos de pré-montagem, dispositivos de torque e treinamento de funcionários; use dispositivos poka-yoke para reduzir o retrabalho.
- Capacidade sazonal: As épocas de pico (primavera/verão) aumentam o prazo de entrega. Negocie reservas de capacidade ou escalone os lançamentos para semanas fora de pico. Considere o transporte aéreo para reabastecimentos urgentes, se as margens permitirem.
- Planos de contingência na cadeia de suprimentos: Mantenha fornecedores secundários para lentes, dobradiças e parafusos. A falha de um único fornecedor pode atrasar toda a produção; estabeleça um estoque de segurança para componentes críticos, se o fluxo de caixa permitir.
Solicite um cronograma de produção detalhado da fábrica de óculos (marcos de ferramental, data de inspeção do primeiro artigo, produção piloto, início/fim da produção em massa, datas de embalagem) e exija atualizações semanais durante o período de testes.
Resumo final
Os óculos de sol em termoplástico do tipo TR (TR) costumam ser mais econômicos para produzir em larga escala devido à eficiência da moldagem por injeção, menor mão de obra para acabamento, redução de desperdício e maior produtividade quando as ferramentas e a estratégia de moldes são otimizadas. O custo real por unidade depende da amortização das ferramentas, do rendimento na primeira passagem, das escolhas de projeto do molde (número de cavidades, sistema de canais quentes, resfriamento), do processamento de lentes por terceiros para lentes UV400 ou polarizadas e da logística. Os compradores devem exigir conformidade com a norma ISO 12312-1 para proteção UV, certificados de eficiência de polarização, acordos de tolerância dimensional e um plano claro de propriedade e pagamento das ferramentas para reduzir riscos.
Resumo das vantagens: ciclos de produção mais rápidos com moldagem por injeção, menor necessidade de acabamento manual em comparação com o acetato, maior flexibilidade e menor dano durante o transporte, amortização escalável de ferramentas e métricas de controle de qualidade mais claras (testes UV/ópticos e mecânicos) que reduzem custos ocultos ao longo da vida útil do produto.
Para obter um orçamento preciso e personalizado para sua linha de produtos, requisitos de instrumentos (polarizados ou não polarizados) e quantidade mínima de pedido (MOQ) desejada, entre em contato conosco: www.karusonco.com ou nicole@karusonco.com
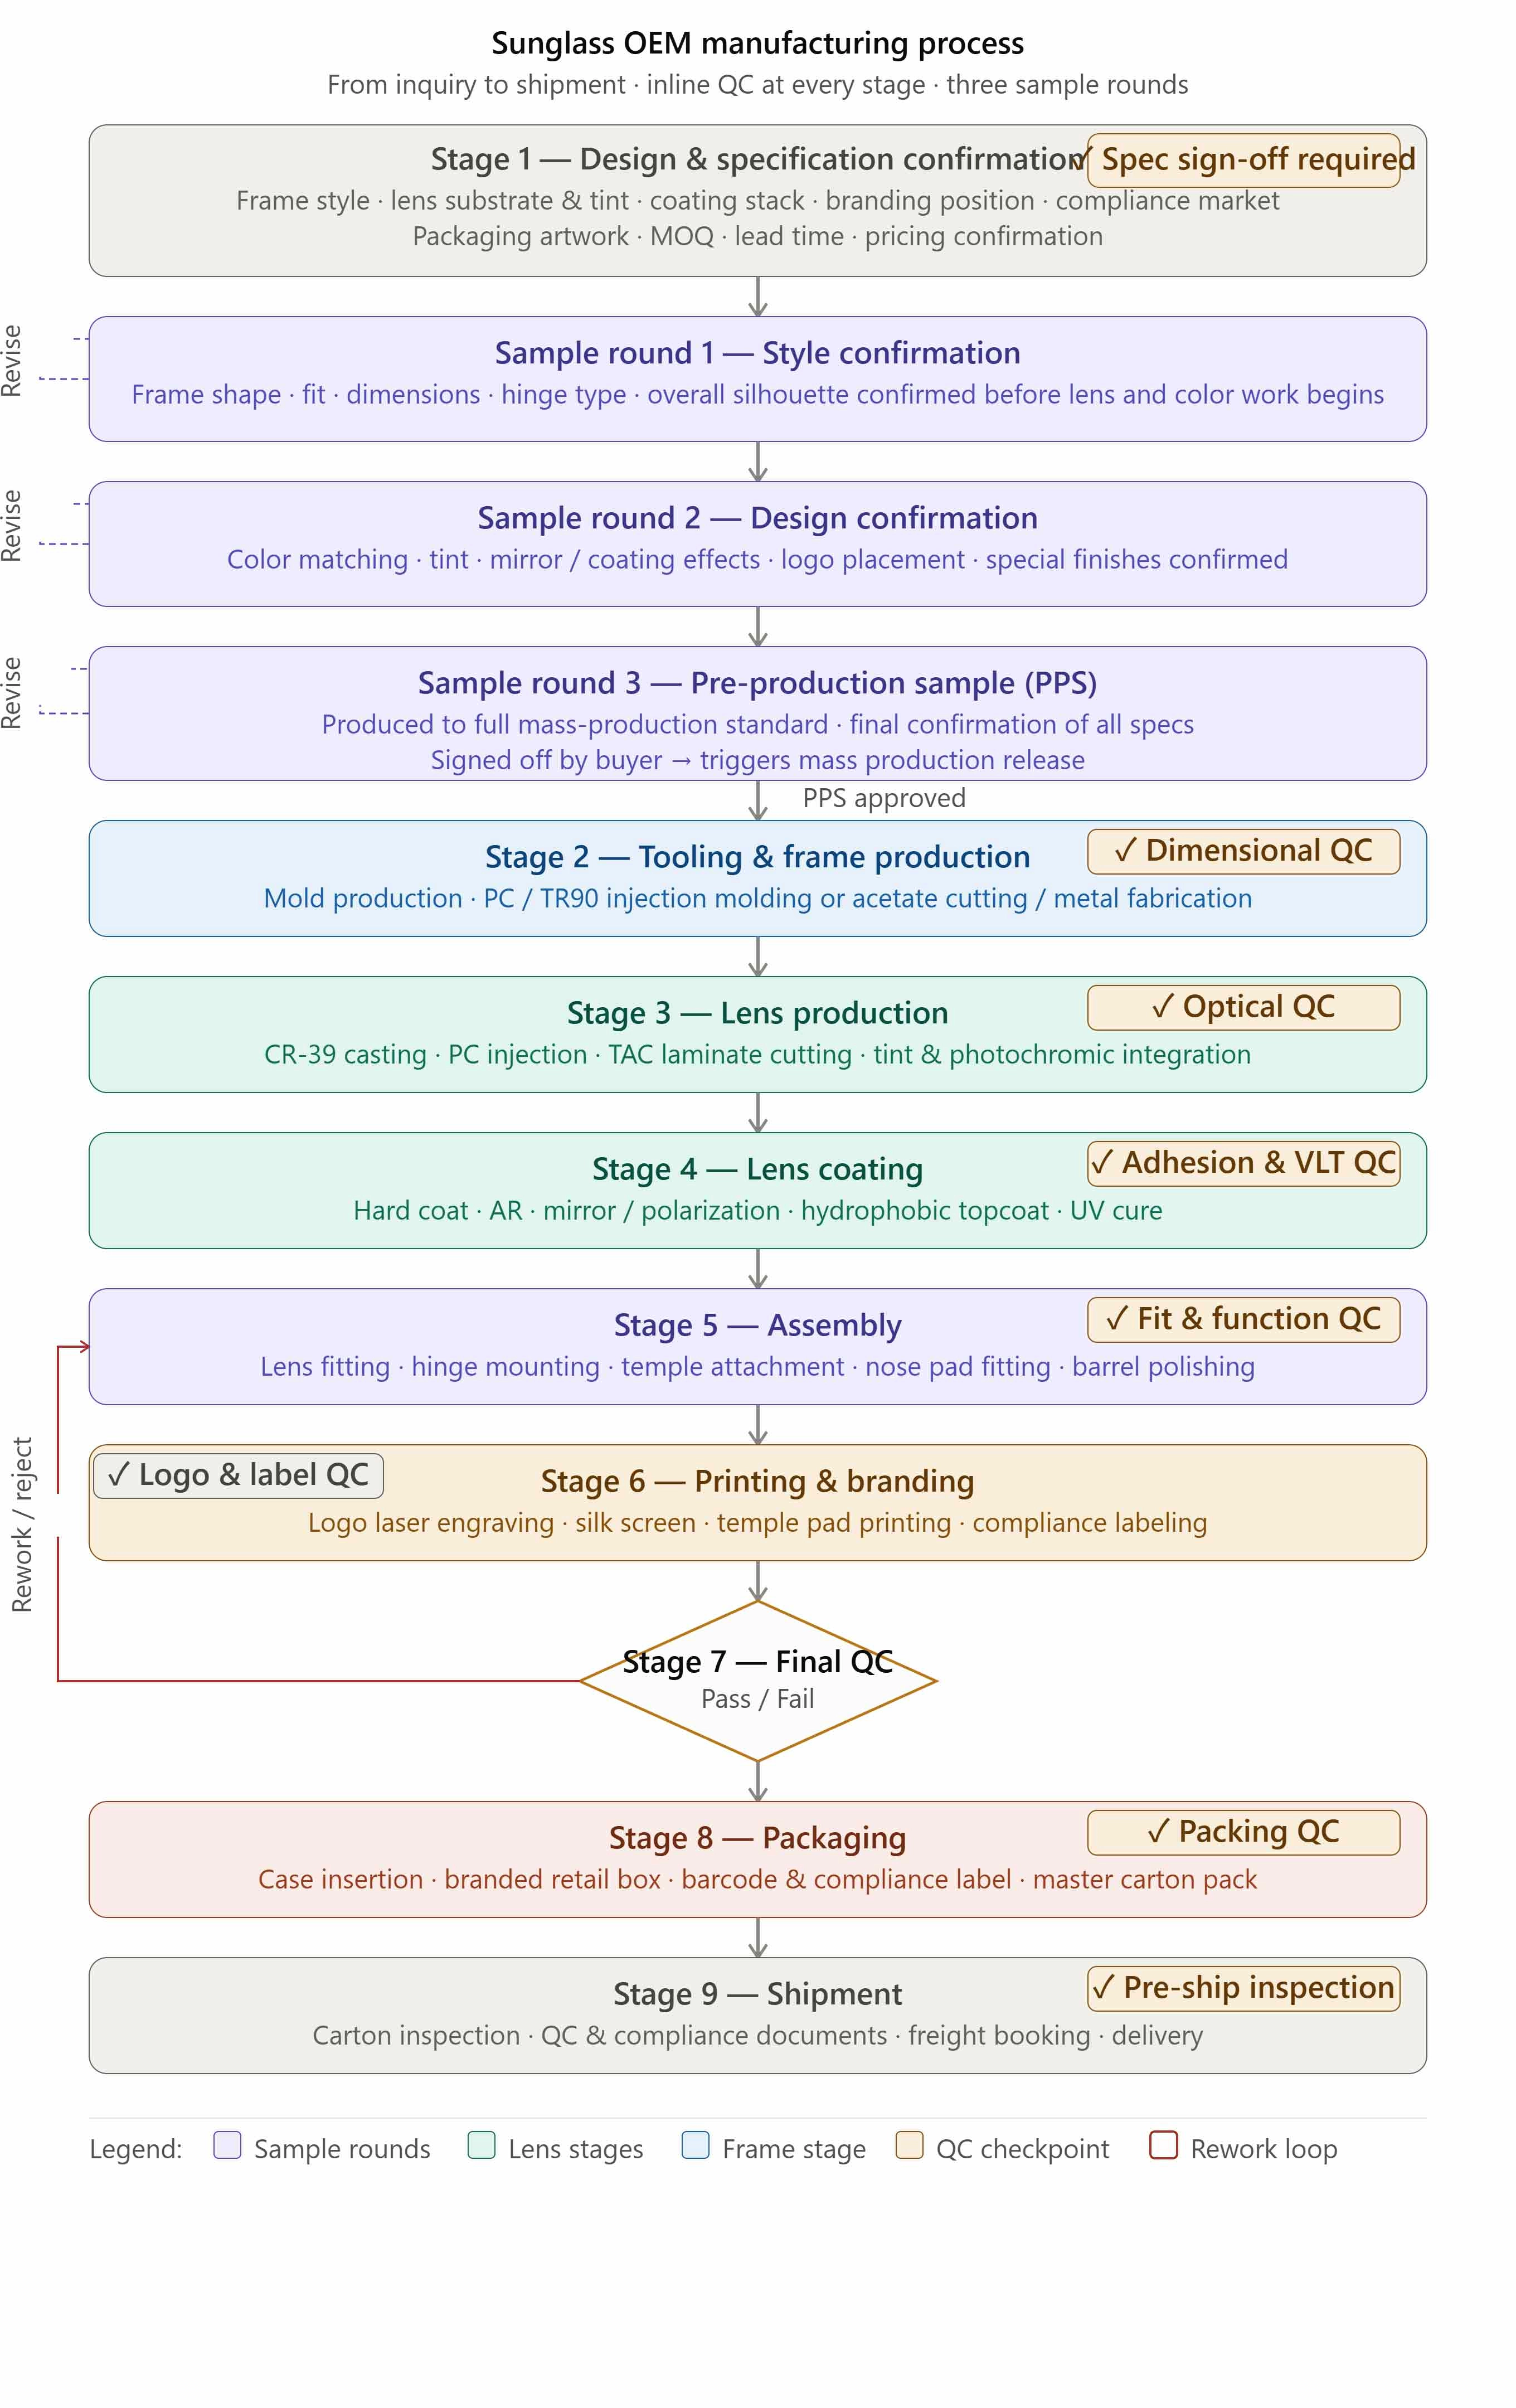
Como os óculos de sol são fabricados: um guia completo sobre o processo de fabricação OEM.

Comparação de materiais para lentes de óculos de sol: CR-39, PC, TAC, Nylon e Vidro Mineral

Categorias de tonalidades de lentes de óculos de sol explicadas: um guia completo sobre a transmissão de luz visível para marcas de óculos OEM.

Lentes fotocromáticas OEM: tecnologia, opções personalizadas e guia de fornecimento B2B

Lentes de óculos de sol com grau para miopia: Guia completo sobre óptica, processo de produção e seleção de materiais.

Óculos de Sol Polarizados com Revestimento Antirreflexo: Guia de Especificações Técnicas OEM para Óculos de Sol para Uso Náutico e em Esportes Aquáticos
Você também pode gostar
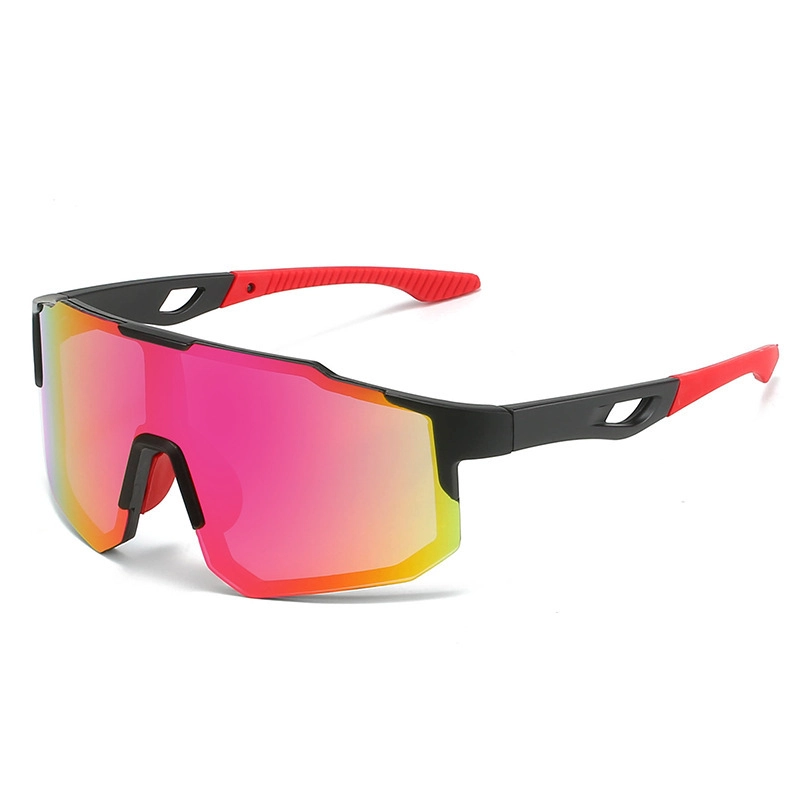
Óculos de Sol Esportivos Envolventes para Ciclismo, Proteção UV400 e Resistente a Impactos, Unissex, Lentes Grandes de Peça Única.
Estes óculos de sol esportivos para ciclismo possuem lentes grandes de peça única e armação ergonômica que envolve toda a cabeça. A armação é feita de material leve e resistente, com plaquetas nasais macias e texturizadas e hastes com pontas curvas antiderrapantes. Oferecem proteção solar UV400 e resistência a impactos. Diversas opções de cores de lentes e armações com revestimento espelhado para homens e mulheres. Ideal para lojas de artigos esportivos, varejistas de equipamentos para atividades ao ar livre, vendedores internacionais e parceiros de marca. Aceitamos pedidos em grande quantidade com cores variadas, gravação de logotipo, embalagem neutra e personalização completa com marca própria.
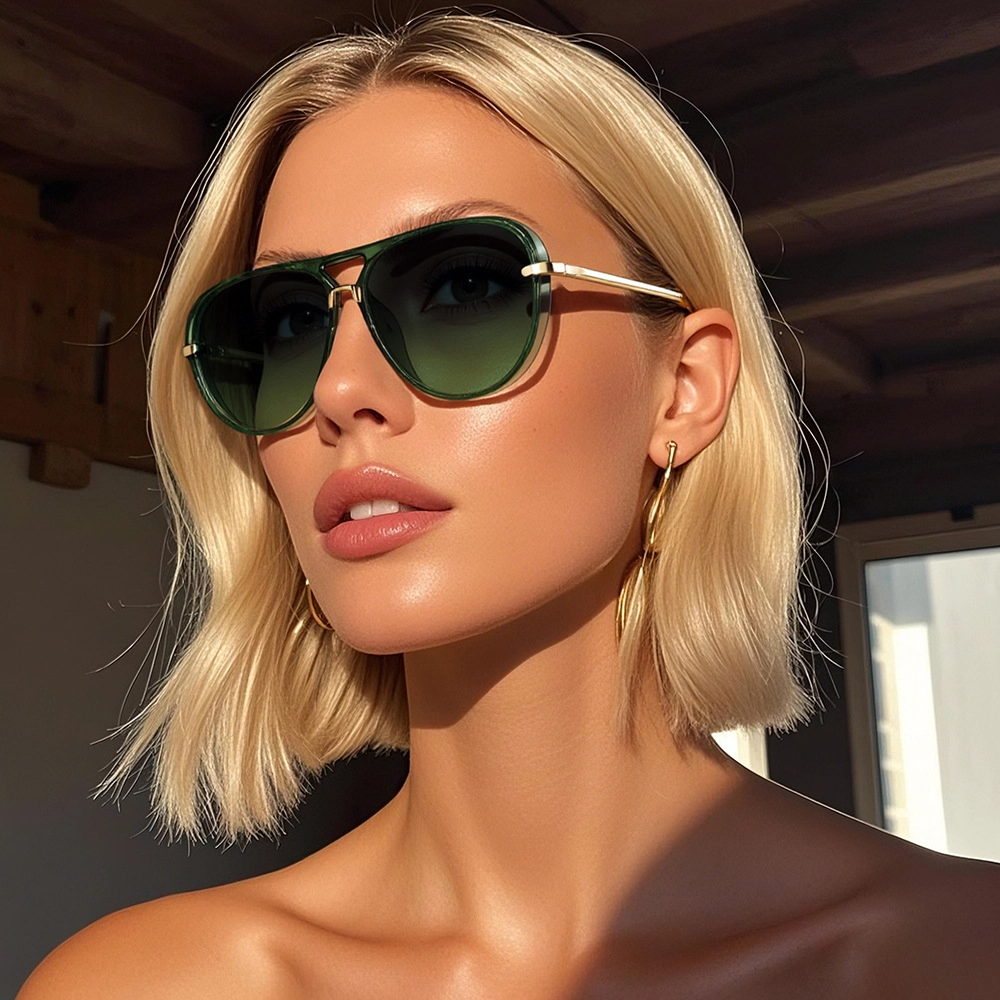
Novos óculos de sol estilo aviador oversized para mulheres e homens – Óculos de sol retrô com ponte dupla, armação em policarbonato, lentes degradê verde fluorescente e proteção UV.
Uma versão ousada e oversized do clássico aviador. Esta armação de piloto com ponte dupla combina uma frente ampla em policarbonato com hastes finas em metal dourado e uma ponte em formato de fechadura esculpida, para um visual sofisticado e editorial. Disponível em preto brilhante, âmbar transparente e o degradê verde fluorescente, destaque da estação. Leve, com apenas 30,7 g, proteção UV total e um corte unissex que agrada tanto ao público feminino quanto ao masculino. Uma ótima opção para boutiques, compradores de acessórios de moda e revendedores online que buscam a tendência atual de óculos aviador entre celebridades e influenciadores.
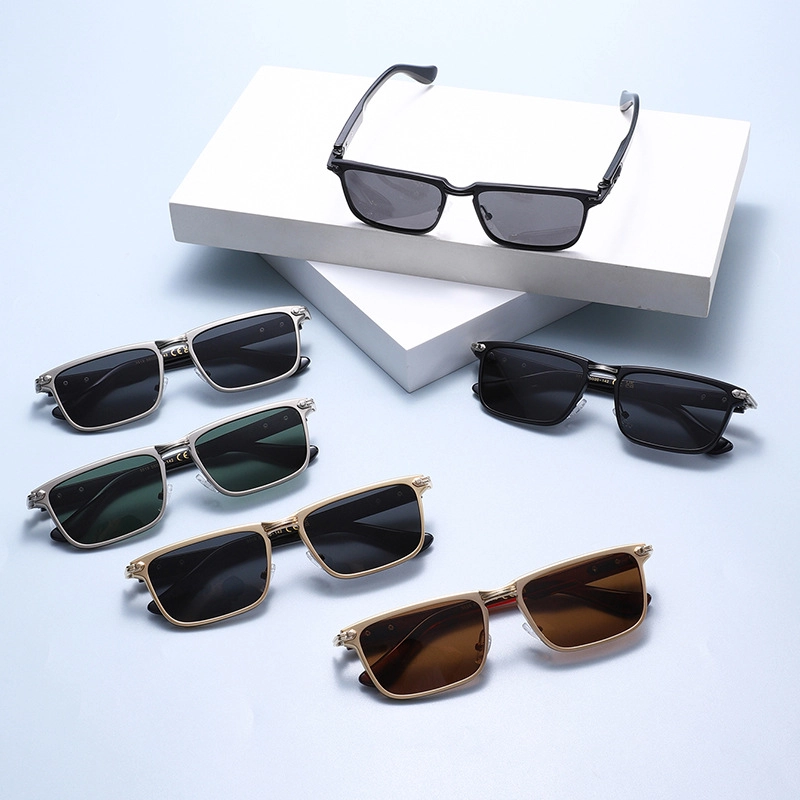
Óculos de Sol Polarizados Quadrados de Metal, Estilo Esportivo Retrô Casual com Proteção UV400, Unissex, com Logotipo Personalizado, Venda por Atacado para Distribuidores e Lojas Físicas.
O modelo KARMT008 é um óculos de sol polarizado quadrado unissex premium em metal, que combina estilo retrô com praticidade para um look esportivo e casual. Possui armação robusta totalmente em metal e está disponível em diversas cores premium. As lentes polarizadas com proteção UV400 eliminam o brilho intenso, sendo ideais para dirigir, praticar esportes ao ar livre e para o uso diário.
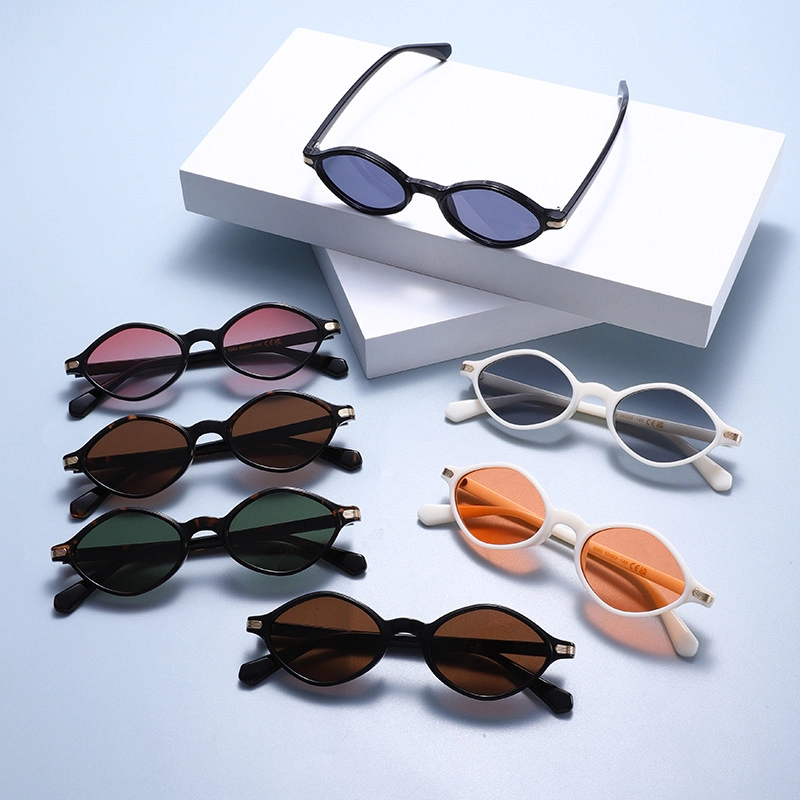
Óculos de Sol Retrô Ovais no Atacado, Estilo Europeu Americano, Proteção UV400, Unissex, com Logotipo Personalizado
O modelo KARPC017 é um óculos de sol oval de estilo vintage europeu-americano. Silhueta oval clássica e compacta com detalhes decorativos em metal de alta qualidade nas hastes. A armação leve pesa apenas 21g e possui lentes com proteção UV400. Disponível em diversas cores da moda para homens e mulheres.
Opção de estoque perfeita para boutiques físicas de óculos, lojas de vestuário, vendedores de e-commerce internacional e proprietários de marcas. Suporta sortimento de cores variadas, gravação a laser nas hastes, embalagem neutra e personalização completa de marca própria.
Entre em contato conosco
Se tiver algum comentário ou sugestão, deixe-nos uma mensagem; nossa equipe especializada entrará em contato o mais breve possível.
NOVAS DIMENSÕES EM ÓCULOS
Contate a KARUSON
E-mail:
WhatsApp/Telefone:
Endereço:
331 Seção B, Parque Criativo WanJia, nº 1 Rua BUXIA, Distrito de Tianhe, Cidade de Guangzhou, Província de Guangdong, China.

© 2026 KARUSON. Todos os direitos reservados.
Facebook
Instagram
YouTube
TikTok
LinkedIn